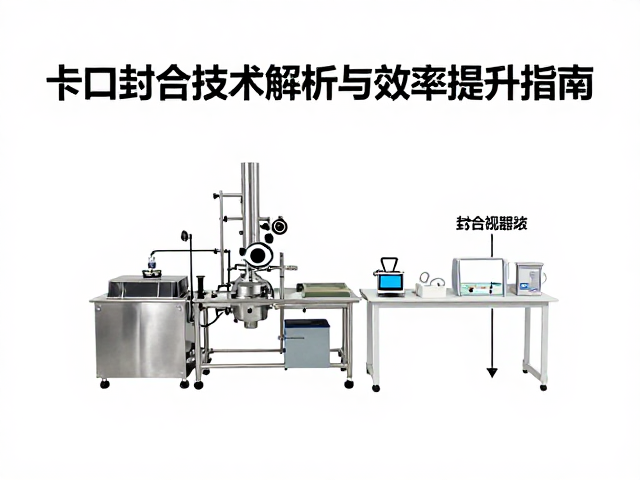
无菌灌装的核心速度指标与行业基准
无菌灌装线的运行速度通常以每分钟可处理的包装容器数量(BPM)作为核心计量单位,这一数据直接反映了生产设备的机械性能与流体控制能力。在现代化的制药与食品饮料生产线中,高速灌装机的主流速度区间集中在每分钟600至1200瓶之间。部分采用先进伺服驱动技术且针对标准化容器优化的高端设备,其理论峰值速度可突破每分钟2000瓶,但这一数值往往受限于产品粘度、容器材质以及无菌环境的稳定性。
影响灌装速度的关键因素并非单一机械结构,而是涉及灌装阀的响应时间、液位控制的精度以及容器定位的稳定性。低粘度液体如饮用水或饮料,由于流动性好,灌装阀开合频率高,能够实现较高的节拍速度;而高粘度介质如糖浆或软膏,因需要更长的填充时间和防滴漏处理,其灌装速度通常仅为低粘度产品的三分之一至一半。因此,评估灌装效率时,必须结合具体产品的物理特性进行换算,而非仅看设备铭牌上的理论最大值。
卡口封合技术的机械原理与运作机制
卡口封合技术,常被称为旋盖或卡压式封合,其核心在于通过机械部件对瓶盖施加径向力,使其产生弹性变形从而嵌入瓶口的螺纹或卡槽中,形成紧密密封。与传统的螺旋盖不同,卡口封合通常利用瓶盖底部的金属片或塑料卡爪,在旋合过程中发生塑性或弹性形变,通过摩擦力与机械咬合力实现锁紧。这种结构要求瓶口与瓶盖的配合公差极为精确,通常在微米级别,以确保长期储存中的密封完整性。
该技术的自动化实现依赖于封盖头与瓶盖供给系统的精密同步。在高速生产线上,瓶盖通过理盖机整理后,由旋盖头捕捉并下压。旋盖头内部的凸轮或伺服电机驱动旋盖模组,对瓶盖施加预设的压力和旋转角度。对于卡口式结构,部分设备采用“旋后压”或“压旋”复合动作,先通过压力使瓶盖初步贴合瓶口,再通过旋转完成锁紧。这一过程必须在无菌隔离器或隔离技术(RABS)保护下进行,以防止微生物侵入,确保产品在无菌状态下完成最终封装。
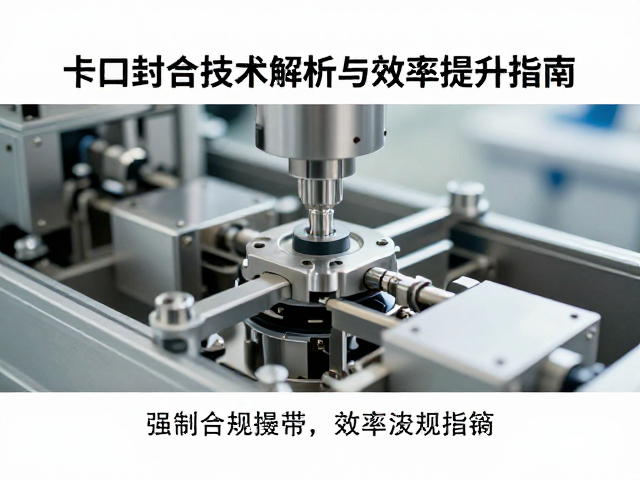
提升灌装与封合效率的工程路径
提升灌装与封合效率的核心在于减少非生产性时间,即设备在灌装和封合动作之间的等待、定位及复位时间。引入高响应速度的伺服控制系统是主要手段,伺服电机能够根据实际负载动态调整扭矩和速度,相比传统气动或液压驱动,其动作更跟手,复位时间更短。同时,优化灌装阀的流道设计,采用防滴漏阀针和快速闭合技术,可以显著缩短单次灌装周期,特别是在处理易起泡或易挂壁液体时,流体力学设计的优化能减少清洗和调试所需的时间。
封合环节的效率提升则侧重于瓶盖供给与定位系统的稳定性。高速理盖机需确保瓶盖以正确的姿态和间距进入旋盖头,任何卡顿或错位都会导致停机或次品。采用视觉检测系统实时监控瓶盖状态,结合柔性夹持机构,可以减少因瓶盖缺陷导致的误动作。此外,瓶口定位装置的精度提升也至关重要,高精度的星轮或螺杆输送机构能确保瓶口准确进入封盖头中心,减少因对位不准造成的机械冲击和磨损,从而维持设备在高速运行下的稳定性,降低故障率,间接提升整体生产效率。