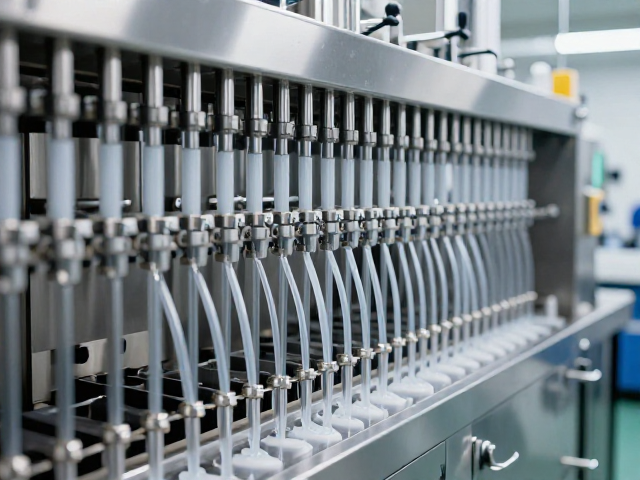
无菌环境构建与微粒控制核心逻辑
香水灌装过程中的无菌环境构建并非简单的空气过滤,而是基于ISO Class 5(原US Fed 209A Class 100)标准的洁净室体系。该标准要求每立方英尺空间中直径大于0.5微米的粒子数不超过100个。在实际工程应用中,通过层流罩(Laminar Flow Hood)与正压环境相结合,确保灌装区域空气单向流动,有效防止外部污染物侵入。这种环境控制是保证高挥发性香精成分不受微生物污染或氧化变质的物理基础,直接决定了成品香水的稳定性与安全性。
微粒控制技术进一步提升了灌装系统的精密度。高速灌装过程中,瓶身移动与液体注入极易因气流扰动产生微粒附着。现代无菌灌装线通常配备HEPA(高效空气过滤器)末端净化单元,并在灌装头周围设置微正压气幕。这种设计不仅隔绝了环境中的悬浮颗粒,还通过气流动力学原理减少液体飞溅产生的二次污染。对于高粘度或低粘度香精原料,不同的气流参数需经过严密的流体力学模拟验证,以确保在每分钟数百次的灌装动作中,瓶内液面上方空间始终保持洁净状态。
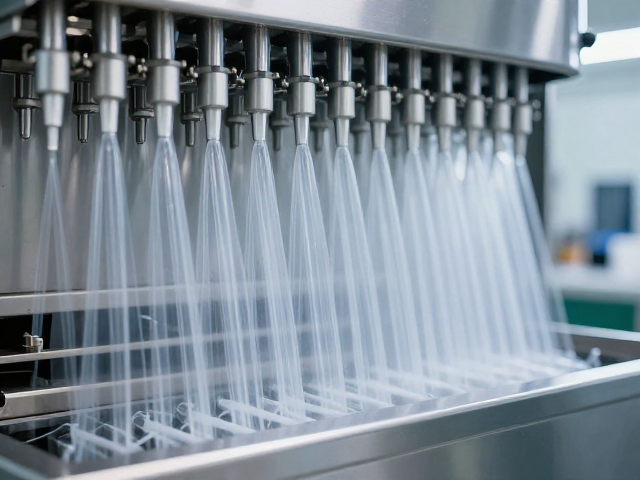
灌装头流体动力学与防滴漏机制
高速量产对灌装头的机械精度提出了极高要求,传统重力灌装难以应对每分钟超过60瓶的生产节拍。目前主流的等压灌装技术通过精确控制液位平衡,利用惰性气体(如氮气)建立瓶内与储液罐间的压力平衡。这种机制消除了因压力差导致的液体流速波动,使得灌装精度控制在±0.5毫升以内。灌装阀的启闭响应时间需控制在毫秒级别,配合伺服电机驱动的机械结构,确保在高速运动下仍能保持稳定的流量输出,避免因机械滞后造成的计量误差。
防滴漏(Drip-free)设计是提升高速灌装效率的关键环节。当灌装头完成注液并提升脱离瓶口时,残留液滴会污染瓶身或标签,导致后续贴标工序失败。现代灌装系统采用负压回吸(Vacuum Pickup)或机械刮液(Wiping)技术。负压回吸通过在关闭阀门瞬间对灌装管内施加短暂负压,将残留液体吸回主管道;机械刮液则利用高精度弹性刮板定期清洁灌装嘴外壁。这两种机制需根据香精的表面张力和粘度进行参数微调,确保在每分钟80-120次的往复运动中,瓶口保持绝对干燥,从而减少清洁频次,提升整体产线OEE(综合设备效率)。
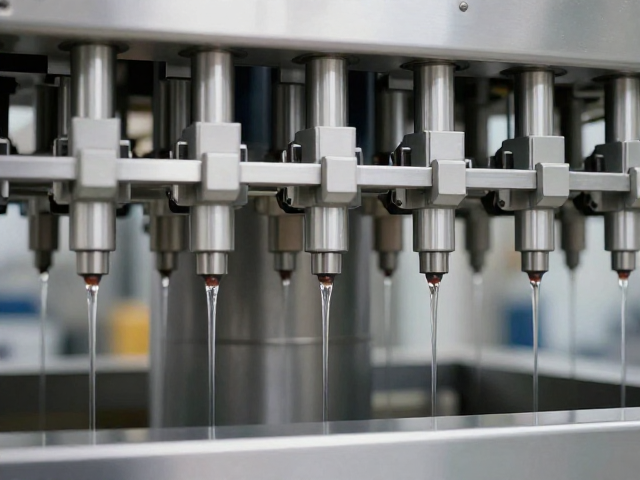
高速伺服定位与动态灌装同步
实现高速灌装的核心在于灌装头与输送线的动态同步。传统步进电机定位在高速下易产生累积误差,而现代无菌灌装线普遍采用高精度交流伺服电机配合光栅尺闭环控制。输送链板与灌装头在运动过程中保持相对静止或按预设轨迹同步移动,这种“跟随式”灌装允许灌装头在瓶子移动过程中完成注液动作。通过PLC(可编程逻辑控制器)实时计算瓶间间距与速度曲线,确保灌装动作精准落在瓶身中心指定位置,即使在每分钟150瓶以上的节拍下,定位精度仍能保持在±1毫米范围内。
动态同步还涉及多工位间的节拍匹配。灌装线通常包含理瓶、定位、灌装、旋盖、贴标等多个工位,各工位的速度必须严格对齐。通过主从轴同步控制技术,主驱动轴将运动信号实时传递给各个从动轴,确保整个生产流程的连贯性。在高速运转下,任何工位的停顿或延迟都会导致整线拥堵或空转。因此,控制系统需具备严密的故障诊断与缓冲机制,当某一环节检测到异常(如瓶子歪斜、液位不足),系统会自动触发剔除程序,同时其他工位维持运行,避免整线停机,从而最大化连续生产时间。
在线视觉检测与过程质量控制
高速量产下的质量控制不能依赖人工抽检,必须通过全自动在线视觉检测系统实现100%全检。高速工业相机以每秒数十帧的速率捕捉灌装后的瓶身图像,通过图像处理算法识别液位高度、瓶盖旋紧状态、标签位置偏差以及瓶身异物。液位检测精度需达到±1毫米,以确保每瓶香水含量符合标签标注值。对于透明玻璃瓶,系统还需通过背光成像技术检测瓶内气泡或杂质,这些细节在高速生产中极易被肉眼遗漏,却会严重影响产品品质。
数据追溯与过程参数监控是无菌灌装质量控制的另一重要维度。灌装过程中的压力、温度、流量、阀门开度等关键参数实时传输至中央数据库。一旦某项参数超出预设阈值(如灌装压力波动超过5%),系统立即标记该产品批次并进行隔离分析。这种基于数据的质量控制模式不仅符合GMP(药品生产质量管理规范)对过程验证的要求,也为后续的生产优化提供了真实可考的数据支撑。通过大数据分析,生产团队可识别设备磨损前兆或工艺波动规律,提前进行维护或参数调整,确保持续稳定产出符合标准的产品。