浸提得率低的核心症结:乳化现象与有效成分流失
在天然产物提取过程中,浸提得率低往往并非单一因素所致,其核心痛点常集中在两相分离效率低下引发的有效成分包裹与损失。传统提取方法中,水相与有机溶剂(或油脂)混合后极易形成稳定的乳化体系,这种微观下的胶体分散状态使得目标分子被牢牢束缚在液滴内部,难以通过常规的静置或简单过滤实现相分离。当乳化层无法有效破乳,大量高价值的活性物质便残留在废渣或夹带的液滴中,直接导致最终收率大幅下滑。此外,若分离过程中温度控制不当或搅拌剪切力过大,不仅加剧乳化,还可能破坏热敏性成分的结构,进一步削弱提取效果。
解决这一问题的关键在于精准识别乳化形成的机理,并针对性地优化物理或化学破乳条件。乳化稳定性通常由界面张力、液滴粒径分布以及第三相物质(如蛋白质、多糖或细小固体颗粒)的存在所决定。在实际操作场景中,若忽视原料预处理中的脱脂或脱水步骤,残留的水分或脂质会显著增加乳化倾向,使得后续分离步骤变得异常困难。因此,提升得率的第一步并非盲目增加溶剂用量,而是通过控制工艺参数,如调整pH值、改变离子强度或优化固液比,从源头上削弱乳化体系的稳定性,为后续的高效分离奠定基础。
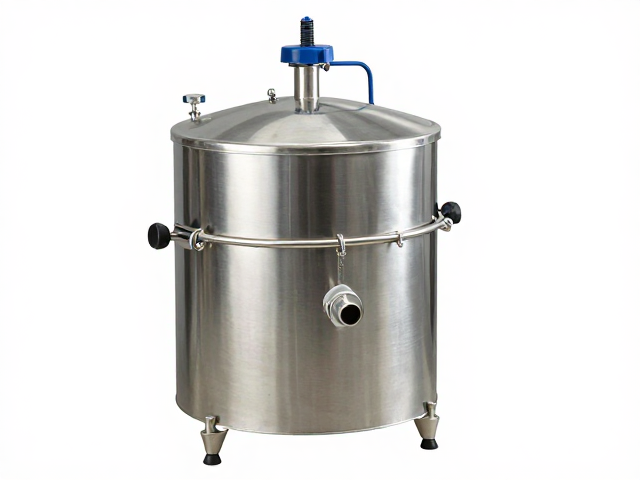
高效油水分离器的技术选型与运行逻辑
高效油水分离器通过利用油、水、杂质三相介质的密度差,结合离心力或重力场,实现快速且彻底的相分离,其核心优势在于处理精度高且能耗相对可控。在众多分离设备中,碟式离心机因其内部组件的特殊几何结构,能产生远超重力沉降的离心加速度,从而在极短时间内完成微细乳化液的破乳与分离。这种设备通过高速旋转产生的离心力,使密度较大的水相向外移动,密度较小的油相向中心聚集,中间夹杂的固体杂质则被甩至转鼓外壁,从而实现三相分别排出。这种物理分离机制不依赖大量化学试剂,符合绿色提取的工艺导向。
选型过程中需重点关注设备的分离因数、处理能力以及材质兼容性。分离因数越大,意味着设备能克服的乳化稳定性越强,适用于处理高粘度或稳定乳化严重的料液。对于高价值产物提取,建议选用具备自动排渣功能且内壁经过精密抛光处理的机型,以减少死角残留和交叉污染。同时,设备的密封性能与轴承寿命也是决定长期运行稳定性的关键指标。在实际应用中,需根据料液的粘度、温度波动范围以及目标产物对剪切力的敏感性,精确计算并匹配最佳的转速与进料流量,确保设备始终处于高效运行的工况区间,避免因过载或参数失配导致的分离效果断崖式下跌。
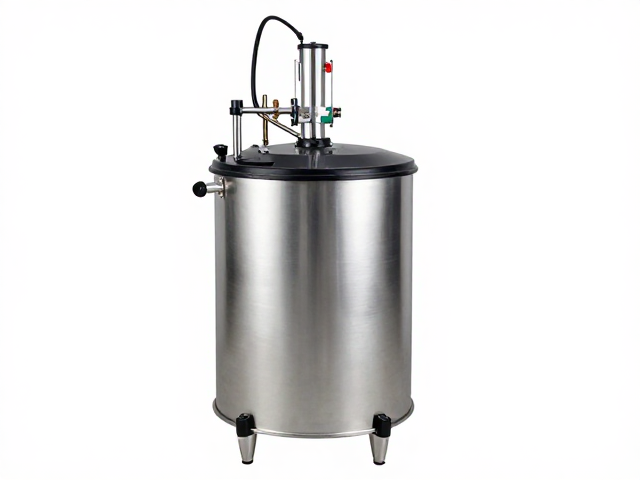
工艺参数优化策略与现场调试要点
即便拥有先进的分离设备,若工艺参数设置不当,依然无法获得理想的得率。温度是影响分离效率的首要变量,升高温度可有效降低料液粘度,减小分子运动阻力,从而加速油滴的聚并与沉降。然而,温度提升需设定在目标成分的热稳定范围内,通常建议在40-60℃区间进行初步测试,观察乳化层厚度变化,找到粘度降低与成分降解之间的平衡点。同时,进料流量的控制至关重要,过高的流速会缩短物料在分离腔内的停留时间,导致分离不完全;而过低的流速则降低设备产能。通过逐步调节进料阀,观察排油口与排水口的清澈度,可快速锁定最佳处理负荷。
除了温度和流量,分离界面的控制是维持长期高效运行的隐性关键。对于连续式分离设备,界面位置决定了油相和水相的排出纯度。若界面过偏,可能导致水相中夹带大量油滴,降低油相得率;若界面过偏,则油相中可能混入水分,影响后续纯化。现场调试时,应定期校准比重环或自动界面控制系统的灵敏度,确保界面始终维持在转鼓内部的最佳径向位置。此外,预处理环节的过滤精度也直接影响分离器的寿命与效率,建议在进料前增加精密过滤步骤,去除大于规定粒径的固体颗粒,防止设备内部磨损或堵塞,从而保障提取工艺的连续性与稳定性。