浸提溶剂的选择对油脂成分的保留与杂质去除
浸提技术的核心在于溶剂分子的极性特性与油脂成分的溶解度匹配,不同溶剂对油料中非脂组分的剥离能力存在显著差异。石油醚与正己烷等低极性溶剂常用于大规模生产,其优势在于对中性油脂的高溶解率,能有效降低溶剂回收所需的能耗,但这类溶剂对色素、磷脂等杂质的溶解选择性相对较弱,可能导致成品油色泽较深且需后续精炼。相比之下,乙醇等中等极性溶剂在提取过程中能更有效地去除游离脂肪酸和部分氧化产物,这种选择性溶解特性使得所得毛油的初始杂质含量较低,为后续冷凝阶段的热交换效率提供了更洁净的热介质环境。
溶剂的纯度与含水量直接决定了浸提过程的传质效率,进而影响最终油品的物理性质。工业级溶剂中若含有微量水分,会引发油脂水解反应,生成游离脂肪酸和甘油,这些副产物不仅降低了得油率,还会在冷凝系统中形成乳化液,阻碍气液两相的有效分离。高纯度溶剂能维持稳定的沸点区间,使浸提锅内的挥发蒸汽成分单一,这在冷凝环节表现为更清晰的气液相变过程,减少了因组分复杂导致的冷凝管壁结垢风险。通过严格控制溶剂预处理环节,油脂中残留溶剂的初始浓度得以降低,从而在冷凝塔内形成更稳定的逆流接触,提升热回收效率。
浸提工艺参数对冷凝热交换效率的优化机制
浸提过程中的温度梯度控制是决定冷凝效率的关键变量,浸提锅内的蒸发速率直接影响进入冷凝器的蒸汽负荷。当浸提温度设定在溶剂沸点附近且保持稳定时,产生的蒸汽流速均匀,冷凝器管束内的冷凝液膜厚度保持相对恒定,这有利于维持较高的传热系数。若温度波动过大,蒸汽流速忽高忽低,会导致冷凝管内出现气阻或液泛现象,局部传热阻力增加,使得冷凝效率大幅下降。通过精确调控浸提加热蒸汽的压力,可以稳定蒸发强度,使冷凝系统始终处于设计工况下的最佳热负荷区间,减少因工况不稳造成的能源浪费。
溶剂蒸汽的浓度与湿度会影响冷凝器的选型与运行效果,浸提工艺中脱溶段的负压控制决定了蒸汽的饱和状态。在负压浸提条件下,溶剂沸点降低,蒸汽体积膨胀,流速加快,这要求冷凝器具备更大的换热面积以应对高体积流量的蒸汽。若脱溶不彻底,蒸汽中夹带油雾或高沸点组分,会在冷凝管壁形成高粘度油膜,严重阻碍热量传递,导致冷凝温度升高,尾气排放中溶剂含量超标。优化脱溶工艺,确保进入冷凝器的蒸汽主要为单一溶剂组分,可显著提升冷凝器的热回收效率,降低后续尾气处理系统的负荷。
浸提残留物对净油理化指标的影响路径
浸提工艺中油料细胞壁的破裂程度决定了油脂释放的完整性,过度破碎可能导致胶体杂质进入溶剂体系,这些杂质在后续蒸发与蒸馏过程中难以完全分离,最终残留在净油中。胶体杂质如磷脂、蛋白质和多糖类物质,不仅降低油脂的透明度,还会加速油脂氧化,影响净油的感官品质和储存稳定性。通过优化浸提前的预处理工序,如调整轧坯厚度和蒸炒温度,可以控制杂质溶出量,使浸提液中的非脂组分处于可控范围,从而在冷凝与精炼环节获得更纯净的油脂产品。
溶剂残留是评估浸提工艺对净油质量影响的重要指标,浸提过程中的脱溶效率直接决定了成品油中溶剂残留量的高低。若脱溶段温度不足或时间不够,溶剂分子可能以物理吸附形式存在于油脂内部,这些残留溶剂在后续加工或使用过程中可能挥发,影响食品或工业用油的安全标准。现代浸提工艺常采用多级脱溶技术,利用高温蒸汽汽提和薄膜蒸发,最大限度地降低溶剂残留。低残留的净油在冷凝系统中表现为更低的挥发性有机化合物(VOCs)排放,同时油品本身的氧化诱导期延长,品质更为稳定。
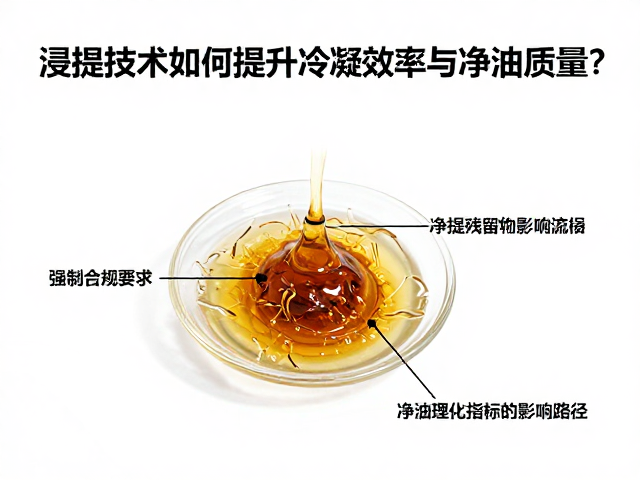
冷凝系统设计与浸提工艺的协同效应
冷凝器的结构形式需与浸提产生的蒸汽特性相匹配,列管式冷凝器因其换热效率高、结构紧凑,常应用于大型浸提生产线。当浸提工艺产生的蒸汽中含有少量不凝气时,冷凝器需设置排气口以定期排出,否则不凝气积聚会降低传热效率,导致冷凝效果恶化。通过监测冷凝水出口温度与尾气温度,可以实时评估冷凝效果,若尾气温度过高,提示冷凝效率不足,需检查浸提锅蒸发强度或冷凝器管束结垢情况。这种动态匹配机制确保了浸提蒸汽能被高效回收,减少溶剂损耗,同时为净油生产提供稳定的热源循环。
热回收系统的集成程度决定了浸提冷凝过程的整体能效,冷凝过程中释放的潜热常被用于预热浸提溶剂或进料油料。高效的热回收设计能够降低整体能耗,使浸提过程更加经济。若冷凝系统未能有效回收热量,不仅增加能源消耗,还可能导致冷凝后液体温度过低,增加泵送能耗。通过优化热交换网络,使冷凝液与进料油料进行间接换热,可以提升净油的初始温度,减少后续精炼所需的热能,从而在提升冷凝效率的同时,间接优化净油的生产成本与质量稳定性。