密封锁香技术的核心原理与工艺控制
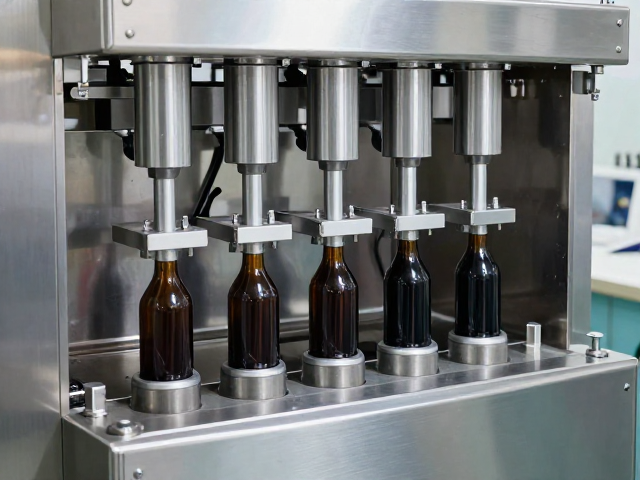
在液体灌装生产线中,半自动灌装机要实现有效的锁香效果,核心在于对灌装头与瓶口接触界面的精密控制。传统的重力灌装或活塞灌装容易因液滴挂壁或挥发导致香气流失,而采用负压吸附或定量活塞配合快速切断阀的技术,能显著减少液体在转移过程中的氧化面积。通过调节灌装行程的末端减速逻辑,使液面平稳停止,避免飞溅,这是保持高挥发性香料完整性的基础物理条件。
密封锁香的另一关键环节在于灌装环境的微环境管理。部分高香型物料需要在低氧或惰性气体保护环境下完成灌装,半自动设备通常配备氮气置换接口或局部风罩。通过向瓶内注入少量高纯氮气,置换瓶内空气,再迅速进行旋盖或压盖操作,能形成短暂的正压保护层。这种工艺参数需根据物料挥发性系数进行实时校准,确保瓶内残留氧气含量低于既定阈值,从而从化学层面延缓香气分子的降解。
瓶体烘干系统的热力学设计与能效优化
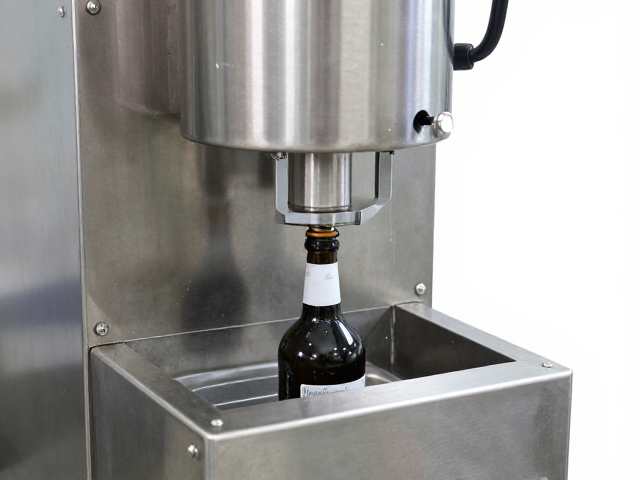
灌装后的瓶体表面通常附着微量残留液滴,若直接进入包装环节,不仅影响外观洁净度,更可能因水分残留导致标签脱落或瓶盖锈蚀。半自动灌装机常配置风刀干燥系统,利用高速气流剥离瓶身水分。气流的速度、角度与温度需经过流体力学计算,确保在瓶身曲面形成均匀的剪切力。对于PET材质瓶体,热风温度通常控制在40-60摄氏度区间,以避免材料变形,同时利用空气动力学原理,通过多组喷嘴阵列实现无死角覆盖。
烘干效率的提升依赖于气流回收与热能再利用机制。现代半自动设备设计中,干燥模块通常配备负压抽吸装置,将含湿热的空气迅速导出,并通过过滤网分离可能存在的微粒。部分高端机型引入热交换模块,将排出的热风热量部分回收至进风端,降低整体能耗。在实际运行中,风刀喷嘴的间距与瓶型尺寸需严格匹配,过大的间距会导致气流衰减,过小的间距则可能因气流干涉产生湍流,影响干燥均匀性,因此设备调试阶段需针对不同瓶型进行风场模拟与实测调整。
自动化联动的逻辑架构与稳定性保障
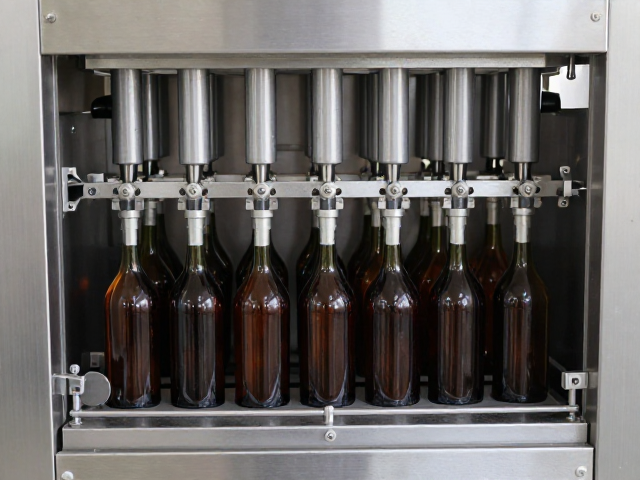
半自动灌装机虽需人工辅助上下瓶,但其核心动作的连贯性依赖于PLC(可编程逻辑控制器)与传感器的高速响应。当光电传感器检测到瓶体到位信号后,控制系统立即触发灌装阀开启,随后执行锁定机构动作,再联动烘干模块的风刀启动。这一序列动作的时间同步精度直接影响生产效率与产品质量。若灌装与锁盖动作存在毫秒级延迟,可能导致瓶口未完全密封时即开始烘干,造成香气外溢或水汽侵入。
为确保长期运行的稳定性,机械结构需具备高重复定位精度。灌装头与瓶口的对位通常采用气动夹具或伺服驱动的直线模组,消除因人工放置偏差导致的漏灌或撞瓶。在锁香与烘干环节,气动元件的气压稳定性至关重要,建议使用配备精密调压阀的气路系统,维持工作气压在0.5-0.7MPa之间。同时,关键运动部件如气缸、电磁阀需定期进行润滑与密封性检查,防止因磨损导致动作滞后,从而维持整线工艺的连续性与一致性。