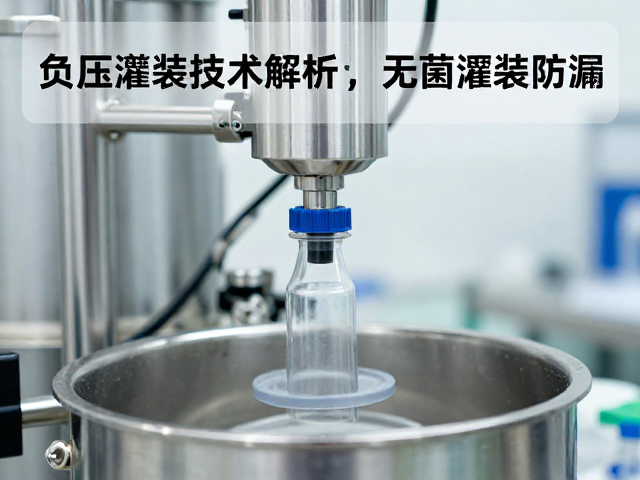
负压灌装的核心原理与流体控制机制
负压灌装技术依赖于在灌装头与容器内部建立低于大气压的压力环境,利用压力差驱动液体克服重力与粘滞阻力进入包装容器。当灌装阀开启时,系统通过真空泵或负压源抽走容器内空气,使容器内部形成负压状态。此时,外部大气压将液体压入容器,这种物理机制能够有效减少液体冲击,避免传统正压灌装中因液滴飞溅或泡沫产生导致的液位不准问题。对于高粘度或易起泡的液体,负压环境能显著降低剪切力,保持产品原有的理化性质,确保灌装过程的稳定性。
该技术的关键在于精确控制负压值的动态变化,以应对不同批次液体的粘度差异和温度波动。在实际运行中,灌装机通过高精度传感器实时监测容器内的压力曲线,当液位达到设定高度时,阀门迅速关闭,同时解除负压或恢复常压,防止残留液体倒吸或滴漏。这种闭环控制逻辑不仅提升了灌装精度,还消除了传统灌装中常见的“滴漏”现象,特别是在处理低表面张力的溶剂型液体时,负压环境能抑制液体在灌装嘴处的毛细现象,从而实现真正的无滴漏灌装效果。
密封结构设计对无菌环境的影响
无菌灌装对包装容器的密封完整性提出了极高要求,任何微小的缝隙都可能成为微生物入侵的通道。负压灌装系统通过优化的灌装头密封设计,在灌装过程中维持容器内部的封闭状态。灌装头与容器瓶口之间通常采用弹性材料制成的密封圈,在负压作用下,密封圈被紧密吸附在瓶口法兰面上,形成动态密封屏障。这种设计不仅隔绝了外部空气中的微粒和微生物,还防止了灌装过程中产生的气溶胶扩散,为无菌环境提供了第一道物理防线。
密封材料的选择与表面处理技术直接决定了长期运行的无菌保障能力。高纯度硅胶或氟橡胶材质的密封圈具备优异的耐化学腐蚀性和低析出特性,能够承受高温灭菌或化学消毒剂的反复处理而不发生老化或变形。在连续生产过程中,密封界面的清洁度至关重要,许多高端负压灌装设备配备了自动CIP(原位清洗)接口,确保密封件表面无残留物积聚。通过定期检测密封面的微观平整度,可以及时发现因磨损导致的密封失效前兆,从而在无菌风险发生前进行维护,确保持续符合药品或食品行业的无菌灌装标准。
防漏机制与动态压力平衡
防漏是负压灌装技术区别于其他灌装方式的核心优势,其本质在于对灌装结束后残余液体的有效管理。当灌装阀门关闭瞬间,容器内外的压力差可能导致少量液体被吸入灌装管道或残留在喷嘴表面。负压灌装通过设置严密的排液回路或真空破真空程序,在阀门关闭前快速释放容器内的负压,使灌装头内外压力平衡,从而消除液体因压力差产生的残留驱动力。这种动态压力平衡机制确保了每次灌装动作结束后,灌装头表面干燥无液滴,从根本上杜绝了滴漏和拉丝现象。
对于高价值或强腐蚀性液体,防漏机制还需要考虑管道内残留液体的回收与排放。负压灌装系统通常配备双阀结构或气动切断阀,在主阀关闭后,辅助阀通过微量负压将管道内剩余液体抽回料斗或专用废液槽。这种设计避免了液体在管道中滞留导致的结晶、变质或交叉污染风险。在实际生产场景中,通过调整负压抽吸的时间和强度,可以精确控制残留液体的体积,确保灌装重量的一致性。这种严密的防漏控制不仅提升了产品合格率,还减少了因泄漏造成的物料浪费和清洁成本,体现了负压灌装在经济效益与安全标准上的双重价值。