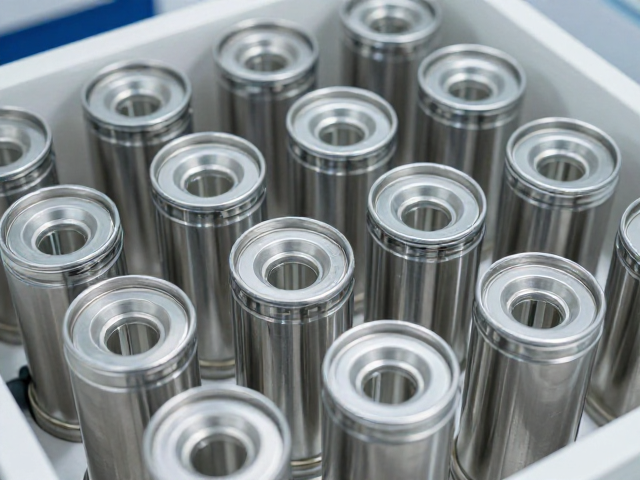
铝制卡圈在无菌灌装系统中的密封机理
铝制卡圈作为无菌灌装线关键连接部件,其核心功能在于通过金属塑性变形实现法兰面间的静态密封。在高压灭菌及高温杀菌过程中,铝材特有的延展性使其能紧密贴合法兰接触面,有效阻断微生物侵入路径。这种机械密封形式相较于橡胶垫片,消除了因弹性体老化或挥发物析出导致的微粒污染风险,从而在物理结构上提升了系统的完整性。
铝制卡圈通常采用高纯度铝合金或不锈钢复合材质制成,表面经过精密抛光处理,粗糙度通常控制在Ra 0.4μm以内。这种微观层面的光滑处理减少了细菌附着和生物膜形成的从属位点。在无菌工艺中,卡圈的几何精度至关重要,其压紧力分布均匀性直接决定了密封界面的无泄漏状态,确保灌装环境始终维持在ISO 14644标准规定的洁净级别之下。
材质选择与表面处理的合规性要求
符合GMP规范的铝制卡圈必须满足严格的材质可追溯性要求,原材料需具备完整的材质证明书及第三方检测报告。常用的6061或316L不锈钢材质需经过固溶处理以消除内应力,防止在长期热循环中发生晶间腐蚀。表面处理方面,电解抛光或钝化处理能显著增强材料表面的耐腐蚀性能,确保其在反复清洗消毒过程中不会释放金属离子或颗粒物,从而避免对药液或生物制品造成交叉污染。
在验证过程中,铝制卡圈的完整性检测常采用氦质谱检漏仪进行微泄漏测试,泄漏率通常需低于1×10^-9 mbar·L/s。这一数据指标是验证无菌屏障系统完整性的关键参数。此外,卡圈与法兰面的匹配度需通过三坐标测量机进行抽检,确保同心度和平面度误差控制在微米级别,以应对高速灌装过程中的机械振动和热胀冷缩效应,维持长期运行的密封稳定性。
安装工艺对洁净度的影响与控制
铝制卡圈的安装质量直接决定了无菌灌装系统的初始洁净状态。安装时需使用经过校准的扭矩扳手,按照对角线顺序分次紧固,确保卡圈受力均匀。过大的扭矩可能导致铝材屈服变形,引发密封失效;而过小的扭矩则无法形成有效的密封预紧力。操作人员需佩戴无粉手套及洁净服,避免人为引入颗粒污染物,安装过程中严禁使用润滑剂,以防有机挥发物污染产品。
在安装后的验证阶段,需进行无菌模拟灌装试验,评估卡圈密封性能下的系统无菌保障水平。试验中需监测培养基灌装后的无菌生长情况,并记录卡圈在热循环过程中的应力变化。通过红外热成像技术监测卡圈区域温度分布,可识别因密封不良导致的局部过热或冷却不均现象,进而优化安装工艺参数,确保每一批次产品的无菌安全性。
维护周期与失效模式分析
铝制卡圈在长期运行中可能出现塑性变形或表面划伤等失效模式,需建立严密的预防性维护体系。定期检查卡圈外观完整性,利用放大镜观察密封面是否有微裂纹或压痕。对于使用超过一定周期的卡圈,需进行尺寸复测,评估其压缩永久变形率是否超出设计允许范围。一旦发现密封面损伤,应立即更换,严禁打磨后继续使用,以免改变密封几何特征导致泄漏风险。
维护记录需包含每次安装的扭矩值、卡圈编号、更换时间及检测结果,形成严密的数据链条。通过统计分析卡圈使用寿命与生产批次的关联,可优化更换周期,避免过度维护造成的资源浪费或维护不足引发的污染事故。数据趋势分析有助于提前识别潜在风险,如某批次卡圈普遍出现早期失效,则需追溯原材料质量或安装操作规范性,从源头控制洁净度风险。