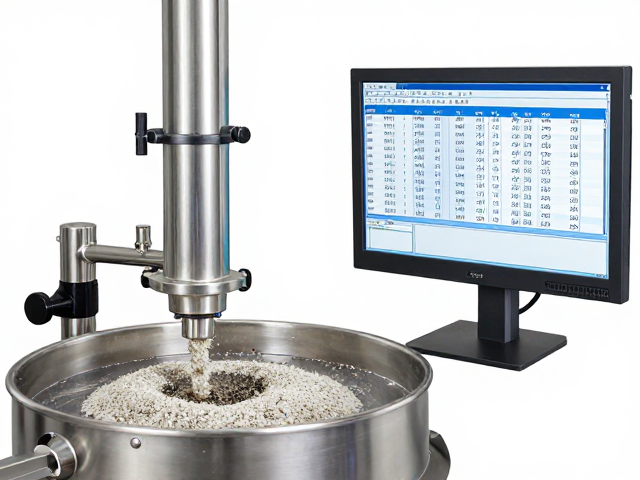
蒸馏后处理中粉碎与切割的核心地位
在精细化工与制药领域的纯化流程中,蒸馏步骤虽然能有效分离高挥发性组分,但残留的固体杂质或高分子聚合物往往需要通过后续的物理处理才能达到最终产品的纯度标准。粉碎与切割作为这一环节的关键物理操作,直接决定了物料颗粒的粒径分布及形态特征。若后处理工序控制不当,细微的颗粒团聚或不规则碎片会干扰后续过滤、干燥或结晶过程,导致批次间出现明显的物理性质差异。
工业实践中,许多生产线面临的主要痛点在于同一批次不同时间段产出的物料,其粒径分布曲线(PSD)存在显著波动。这种波动并非源于原料本身的不均一,而是粉碎设备在连续运行过程中,筛网磨损、刀具间隙变化或进料速度不稳定所引发的系统性误差。当切割精度无法维持在微米级的一致性范围内,最终产品的溶解速率、流动性以及化学稳定性便会产生不可控的偏移,进而影响整体工艺的稳健性。
切割精度对批次稳定性的具体影响机制
切割精度的微小偏差会通过级联效应放大至最终产品性能中。以常见的球磨或剪切粉碎工艺为例,当切割刀具与筛网的间隙超出设定公差范围(例如超过±0.5毫米),粗颗粒的比例会显著上升。这些大颗粒在后续溶解过程中需要更长时间才能完全分散,导致溶液出现浑浊或沉淀,这在需要高透明度的制剂生产中属于严重缺陷。此外,不规则的碎片结构会增加物料比表面积,可能引发局部过热或氧化反应,改变产品的化学稳定性。
批次间的不稳定性还体现在物理参数的重现性上。在多次生产循环中,若切割效率波动,会导致平均粒径(D50)和分布宽度(Span值)出现非预期变化。数据显示,当D50值波动超过10%时,下游工艺的过滤压降通常会增加20%-30%,这不仅降低了生产效率,还增加了能耗和潜在的设备堵塞风险。这种由物理处理环节引发的批次差异,使得质量控制部门难以通过常规检测手段预判最终产品的长期稳定性,增加了召回或报废的风险。
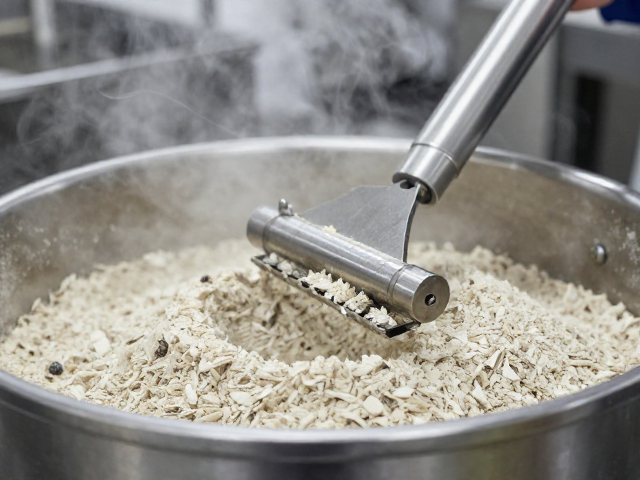
提升粉碎切割精度的技术解决方案
针对切割精度不足的问题,引入高精度机械结构与实时监测系统是主要解决路径。采用硬质合金或陶瓷材质的切割刀具,并配备自动补偿机制,可有效应对刀具磨损带来的间隙变化。现代粉碎机通常集成激光测距或电容式传感器,实时监测转鼓与筛网间的距离,一旦检测到偏差超过预设阈值(如0.2毫米),系统会自动微调电机位置进行校正。这种闭环控制策略确保了即使在长时间连续运行下,切割间隙仍能保持在微米级别的高精度范围内。
优化进料系统与工艺参数同样至关重要。均匀且恒定的进料流量能避免物料在粉碎腔内堆积,防止因过载导致切割效率下降或颗粒破碎不均。通过调整转子速度、切割频率以及筛网孔径的组合,可以针对不同物料特性定制最佳的粉碎曲线。例如,对于粘性较大的物料,可采用预切割后精细研磨的分步处理模式,减少热量产生和颗粒粘附。此外,定期对筛网进行完整性检查与更换,确保无破损或堵塞,是维持长期批次稳定性的基础措施。
数据监控与标准化操作流程的建立
除了硬件升级,建立严密的数据监控体系是验证切割精度的必要手段。利用在线粒度分析仪实时采集粉碎后的颗粒数据,并与预设的标准曲线进行比对,能够即时发现批次间的异常波动。通过统计过程控制(SPC)图表,记录每批产品的D10、D50、D90及Span值,管理者可以直观地识别出口过程失控的先兆。当数据出现趋势性偏离时,即可提前干预,调整设备参数或更换耗材,从而将变异控制在可接受范围内。
标准化操作流程(SOP)的严格执行是确保技术方案落地的保障。操作人员需严格按照规范进行设备校准、刀具安装及筛网检查,避免人为操作误差。每次生产前后的清洁程序必须彻底,防止残留物料影响下一批次的切割效果。同时,定期进行设备性能验证实验,评估不同负荷下的切割一致性,确保设备始终处于最佳工作状态。通过结合先进硬件、实时数据反馈及严谨的管理规范,可显著提升粉碎切割工序的精度,保障产品批次的长期稳定性。