核心灌装原理与瓶型适配逻辑
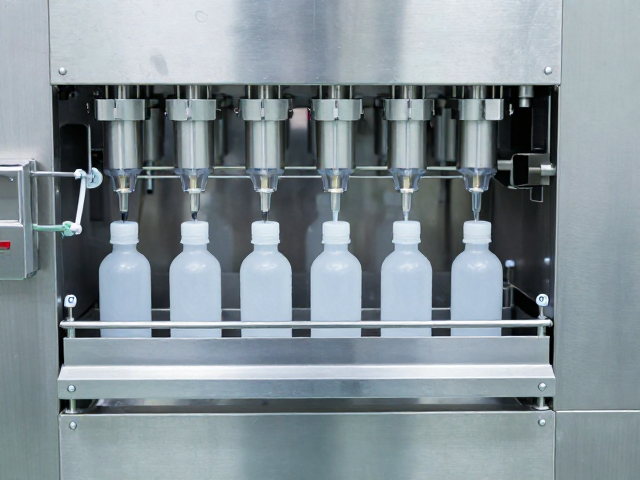
无菌灌装的核心在于在无菌环境下完成液体产品的充填与密封,其技术路线主要分为热灌装、冷灌装以及超高温瞬时灭菌后无菌冷灌装。不同的瓶型材质决定了灌装机的结构选型,例如PET瓶通常采用吹瓶灌装一体机或独立灌装机,而玻璃瓶则对防撞设计和负压灌装系统有更高要求。对于异形瓶或广口瓶,灌装头需具备柔性夹持或自适应定位功能,以确保在高速运行中瓶口中心线与灌装针管保持精准对中,避免挂液或飞溅。
瓶型的高度、直径及瓶口螺纹规格会直接影响灌装通道的布局。标准化瓶型适合多通道线性排列,通过增加灌装头数量提升整体产能;而非标定制瓶型则可能需要旋转式灌装结构,利用转盘定位技术解决多品种共线生产时的换型效率问题。在实际产线规划中,需评估现有瓶型库的多样性,若涉及频繁换产,应选择配备快速更换模具及自动参数记忆功能的机型,以减少因调整机械限位带来的停机时间,确保生产连续性。
定量精度控制与效率优化
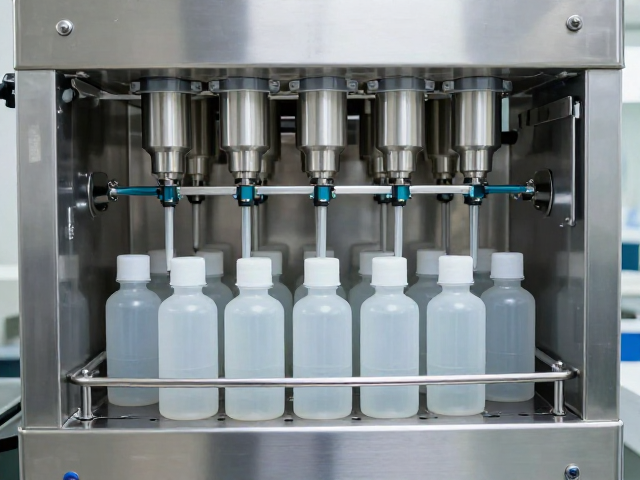
精准定量灌装依赖于高精度的计量泵或流量计,常见配置包括活塞式、容积式及质量流量计。活塞灌装适用于高粘度液体,通过气缸驱动活塞实现固定容积抽取,其精度受液体粘度和温度影响较大,需配备恒温或粘度补偿模块。对于水性或低粘度液体,涡轮流量计或科里奥利质量流量计能提供更稳定的数据反馈,结合PLC闭环控制系统,实时修正灌装误差,确保每瓶含量符合标签标示值,减少物料损耗。
生产效率的提升不仅取决于单机速度,更在于全线协同能力。现代无菌灌装机通常采用伺服电机驱动关键运动部件,相比传统气动或液压驱动,伺服控制具有响应速度快、定位精度高的优势,可将灌装节拍压缩至数秒以内。同时,灌装过程中的液位检测、瓶盖检测、异物剔除等环节需与主机信号联动,一旦检测到异常即刻剔除不合格品,避免无效循环。通过优化机械结构减少运动惯量,并采用模块化设计,可在不更换核心部件的前提下,通过软件参数调整适应不同流速和灌装高度,实现高效与稳定的平衡。
无菌保障与清洁维护体系
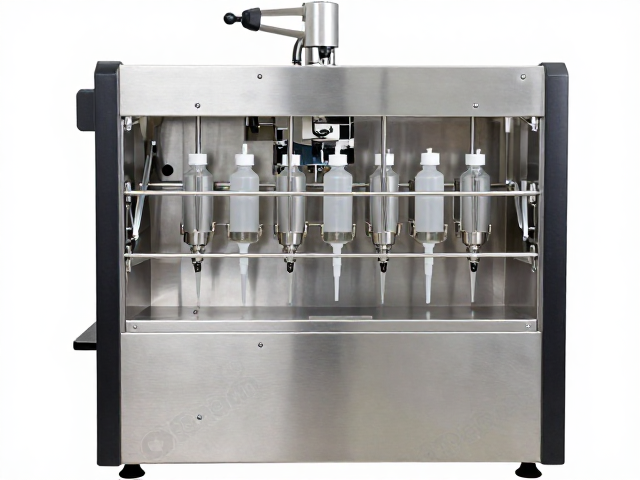
无菌环境的维持是灌装成功的关键,设备需具备严密的CIP(原位清洗)和SIP(原位灭菌)系统。CIP系统通过预设程序自动完成管道、罐体及灌装阀的清洗,去除残留物;SIP则利用高温蒸汽对接触产品的部件进行灭菌,确保无菌屏障。关键密封件需采用符合食品级或医药级标准的材料,如EPDM或FKM,以耐受高温蒸汽和化学清洗剂,防止因密封失效导致微生物侵入。
设备设计需考虑可接近性,所有与产品接触的表面应光滑无死角,便于清洗和检查。灌装阀的快拆结构设计可缩短维护时间,降低人工干预带来的污染风险。此外,环境监测系统需实时监测灌装区域内的悬浮粒子数和沉降菌数,数据需可追溯并符合相关行业标准。定期的验证与测试是确保无菌状态持续有效的必要手段,通过挑战测试验证清洗灭菌程序的有效性,为产品质量提供数据支撑。
自动化集成与数据追溯
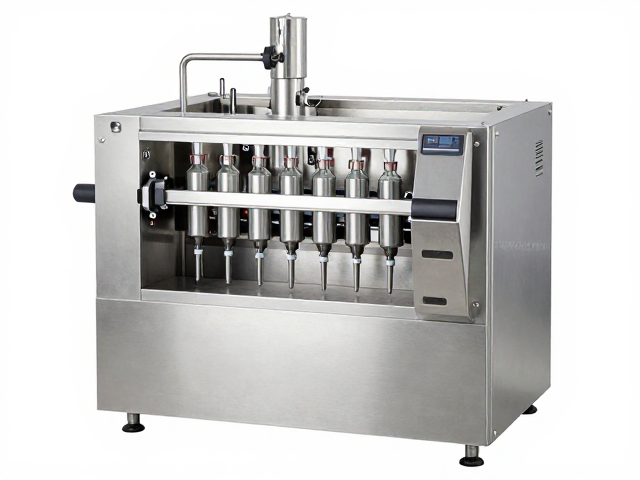
现代灌装产线强调与上游吹瓶、下游贴标、包装环节的无缝对接。通过工业以太网或现场总线技术,灌装机与整线控制系统实现数据交互,实时调整生产节奏。例如,当上游瓶源不足时,灌装机自动降低速度或暂停,避免空转;当下游包装堵塞时,及时停止灌装,防止半成品堆积。这种联动机制提升了整体产线的稳定性,减少了因局部故障导致的全线停滞。
数据追溯系统记录每一次灌装的生产参数,包括时间、批次、速度、压力、温度等关键指标,形成完整的生产电子档案。这些数据存储在本地服务器或云端,支持长期查询与分析,有助于排查质量问题根源,优化生产工艺。通过条码或RFID技术,实现瓶坯、成品与生产数据的绑定,确保每一瓶产品均可追溯至具体生产时段和设备状态,满足合规性要求,提升品牌质量管理水平。