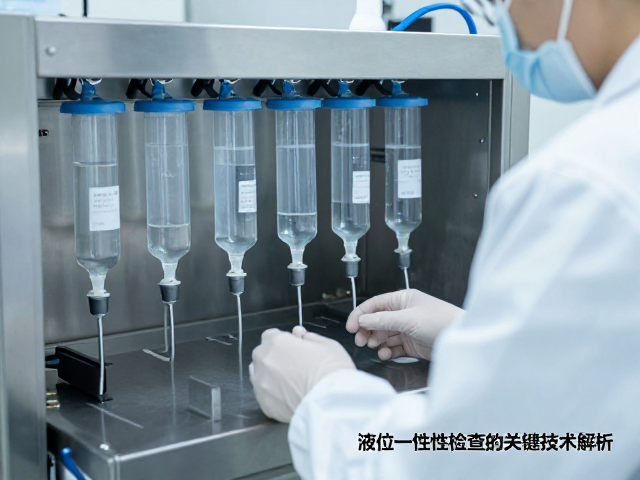
液位检测在无菌灌装环节的核心作用与技术演进
在无菌药品与高附加值食品的生产版图中,灌装环节的液位一致性直接决定了产品的有效剂量、稳定性以及合规性。传统的人工目视检查或简单的重量法已难以应对高速生产线对精度与效率的双重需求,尤其是对于透明玻璃瓶或高阻隔性复合材料容器,视觉上的液位波动会显著增加误判率。现代无菌灌装线普遍采用非接触式检测技术,通过高精度传感器实时捕捉液面位置,确保每一瓶产品的灌装体积严格控制在设定公差范围内,从而从源头规避因液位不足导致的效期缩短或液位过高引发的密封风险。
随着近红外光谱技术(NIR)和激光三角测量原理的成熟应用,液位检测的精度与速度得到了显著提升。近红外技术能够穿透部分包装材料,直接分析液体的成分与体积变化,不仅检测速度快,还能同步监测成分浓度,实现“一检多能”。相比之下,激光三角测量则通过发射激光束并接收反射信号来计算距离,对透明或半透明容器具有极高的分辨率。这两种技术在实际应用中会根据容器材质、液体特性(如颜色、粘度、泡沫情况)进行匹配选择,以构建最稳定的检测逻辑,确保在无菌隔离器内部或层流环境下数据的连续性与真实性。
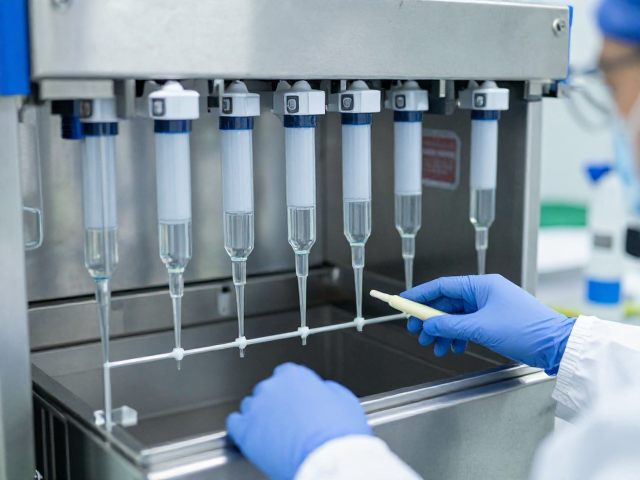
装盒与封箱阶段的液位一致性复核机制
灌装完成后,产品进入装盒与封箱工序,这一阶段面临的液位一致性挑战主要体现在动态过程中的二次验证与追溯。由于装盒机通常以每分钟数百盒的速度运行,传统的静态复检难以覆盖全量产品。因此,现代生产线引入了在线自动光学检测系统(AOI),在产品进入纸盒前或封合前,通过高速相机捕捉瓶身标签上的液位指示线或瓶肩形态。这种机制利用图像处理算法,快速识别液位异常品,并将其剔除或标记,防止不合格品流入后续包装环节。复核系统的响应时间需精确到毫秒级,以匹配高速包装机的节拍,确保生产线的连续性不被中断。
此外,装盒后的液位一致性检查还需解决视觉遮挡与堆叠效应带来的干扰。当瓶子紧密排列在纸箱中时,外部视角难以直接观测内部液位。为此,部分高规格生产线采用基于X射线或微波透射的检测方案,穿透纸板与瓶体,直接获取内部液体的体积数据。虽然此类设备成本较高且维护复杂,但在疫苗、生物制剂等对剂量要求极其严苛的领域,已成为确保最终交付产品一致性的关键手段。通过将灌装端的原始数据与装盒端的复核数据进行关联比对,企业能够构建严密的质量闭环,确保每一盒产品均符合既定的液位标准。
关键技术参数与系统集成的稳定性保障
液位一致性检查系统的核心在于传感器的选型与信号处理的算法优化。对于高速灌装线,传感器的采样频率需达到每秒数百次以上,以捕捉快速移动的液面。同时,光源的稳定性至关重要,LED光源需具备恒流驱动与色温补偿功能,以应对环境温度变化对检测结果的影响。在数据传输方面,工业以太网或Profinet协议常被用于将检测数据实时传输至中央控制系统,确保数据延迟低于毫秒级。系统还需具备自校准功能,通过内置标准参照物定期自动校正零点与增益,消除长时间运行带来的漂移误差,维持长期检测的稳定性。
系统集成过程中的兼容性与抗干扰能力是决定系统长期可靠性的另一关键因素。无菌灌装环境通常存在高温、高湿以及消毒剂喷雾,检测设备需具备高等级的防护性能(如IP65或更高),以抵抗化学腐蚀与物理冲击。此外,多套检测单元之间的数据同步与联动控制需通过严密的逻辑编程实现。例如,当检测到某瓶液位异常时,剔除机构需在毫秒级内做出响应,且不得影响相邻正常产品的正常流动。这种高难度的协同作业要求硬件设计与软件算法的高度耦合,通过冗余设计与故障安全机制,确保在极端工况下系统仍能维持基本的安全运行状态,避免因单一节点故障导致整线停机或质量失控。