倒置测试在无菌灌装密封性验证中的核心逻辑
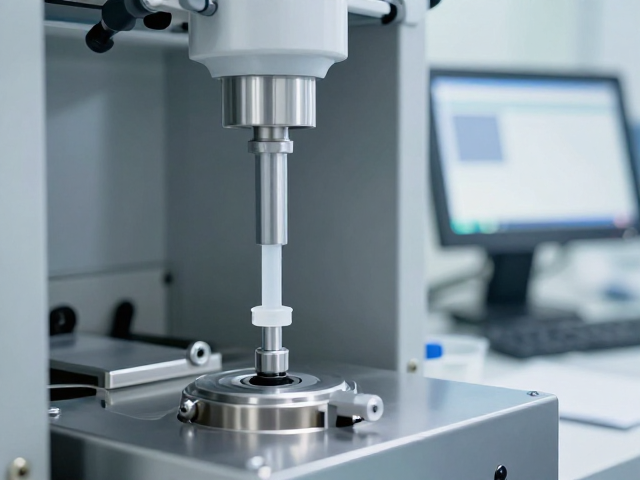
在无菌药品生产环境中,容器的密封完整性是确保产品无菌状态的关键防线,其中倒置测试是评估灌装系统静态密封性能的基础手段。该测试主要模拟产品在储运过程中可能遇到的极端姿态,通过将灌装后的容器倒置并保持一定时间,观察是否有液体渗出或气泡产生,从而判断塞子与瓶口之间的配合紧密度。这一过程并非简单的目视检查,而是需要严格控制倒置的角度、持续时间以及环境洁净度,以确保护盖组件在受到重力作用时仍能维持预期的密封屏障。
倒置测试的有效性高度依赖于灌装系统的动态平衡能力,特别是在处理高粘度或易起泡介质时,静态的倒置往往难以暴露潜在的微观缺陷。当容器处于倒置状态,内部液柱产生的静压力会直接作用于塞子与瓶口的接触界面,若压塞机构在压装过程中导致塞子变形或瓶口螺纹受损,渗漏现象便会在此刻显现。因此,测试数据的采集必须结合严密的过程监控,任何微小的渗漏迹象都可能指向压塞模组的机械故障或容器制造公差超标,需立即介入排查。
压装测试对塞子压缩永久变形的影响机制
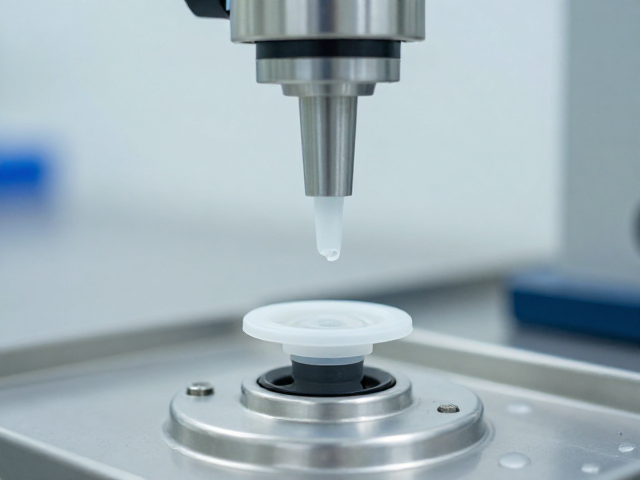
压装测试的核心在于控制塞子在瓶口处的压缩率,这一参数直接决定了塞子材料的弹性回复能力及长期密封性能。在自动化灌装线上,压塞头需精确控制下行行程和压力,使塞子顶部与容器颈部内壁形成特定的压缩形变。过大的压缩力可能导致塞子材料发生不可逆的塑性变形,削弱其回弹密封能力;反之,压缩不足则无法填充瓶口与塞子间的微观间隙,导致微生物侵入风险。因此,压装过程中的力值监控与位移反馈必须保持高度一致,以维持塞子结构的完整性。
不同材质及类型的胶塞对压装力的响应存在显著差异,例如丁基胶塞与卤化丁基胶塞在压缩特性上的细微差别要求压装参数进行针对性调整。在实际操作中,压塞头的平行度至关重要,若压塞头与瓶口中心线存在偏差,会导致塞子受力不均,一侧压缩过度而另一侧留有缝隙。这种非均匀受力不仅会在压装测试阶段表现为密封不良,更可能在后续储存中因应力释放而导致密封失效。因此,压装模块的机械校准与维护是保证测试结果真实反映密封质量的前提条件。
关键参数监控与偏差处理的标准化流程
为了确保倒置防漏与压装测试结果的可重复性与可追溯性,必须建立严密的参数监控体系,涵盖压塞压力、下压深度、倒置时间及环境温湿度等核心指标。这些参数并非孤立存在,而是相互关联的系统变量。例如,环境温度的变化会影响胶塞的硬度及瓶口材料的弹性模量,进而影响压装后的密封效果。通过实时采集这些数据并设置合理的控制限,可以及时发现设备运行中的微小漂移,防止批量性质量事故的发生。
当测试中出现偏差,如个别容器倒置渗漏或压装力值超出控制范围,需立即启动偏差调查程序,而非简单剔除不良品。调查过程需涵盖设备机械状态、容器批次质量、胶塞物理性能及操作人员手法等多个维度。通过根因分析确定问题源头,是优化工艺参数还是更换关键部件。这种基于数据的决策机制能够确保无菌灌装过程的稳定性,避免因主观判断导致的误判或漏判,从而维持产品整体质量的一致性。