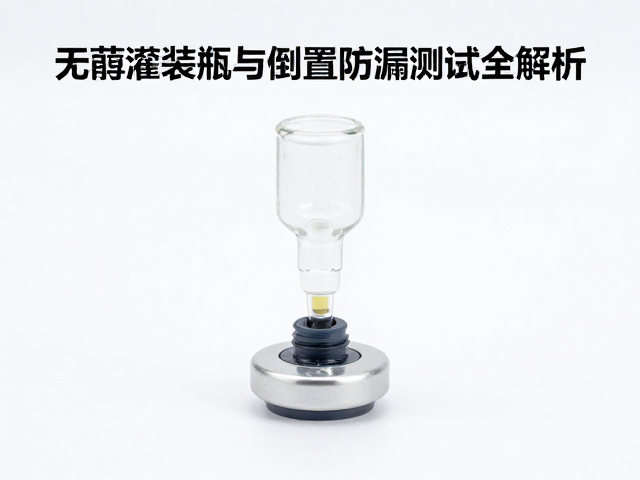
瓶口几何精度对密封界面的初始影响
无菌灌装过程中,瓶口法兰面的平整度与螺纹同心度直接决定了旋盖机构与瓶口的接触状态。若瓶口外径存在微米级偏差,或法兰面相对于中心轴线出现倾斜,会导致旋盖时受力不均。这种微观层面的形位公差异常,会在瓶盖密封垫与瓶口接触面之间形成非均匀应力分布,进而在高压灌装或后续存储阶段形成微观泄漏通道。
行业通用的检测手段通常采用光学影像测量仪对瓶口关键尺寸进行三维建模分析。通过高精度的CCD相机捕捉瓶口轮廓,结合算法计算出口径、壁厚及法兰面角度。实测数据显示,当瓶口外径偏差超过±0.1mm时,密封失效的风险显著增加。因此,在生产前段,对瓶胚或瓶子的尺寸一致性控制是确保后续灌装稳定性的基础前提,任何偏离标准公差的瓶体都应在入厂检验环节被识别并隔离。
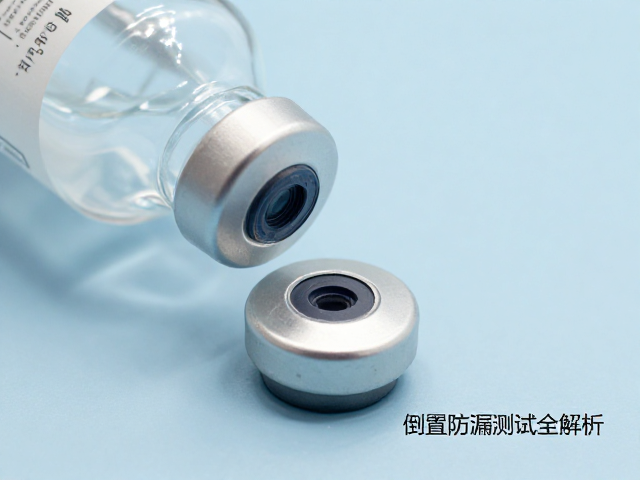
倒置测试中的动态压力与密封保持机制
倒置防漏测试并非简单的静态观察,而是模拟了产品在运输、搬运过程中可能遇到的极端姿态。当瓶子处于倒置状态时,内部液体产生的静压力作用于瓶盖密封界面,同时伴随震动产生的动态冲击力。测试过程中,需监控密封垫在持续压力下的形变恢复能力以及螺纹连接的抗松动特性。若密封材料回弹率不足,或瓶盖锁紧扭矩未达到临界值,液体便会克服密封阻力渗出。
标准测试流程通常包括将灌装后的样品置于倒置支架上,保持特定时长(如24小时或48小时),期间定期检查瓶口周围是否有液滴残留或渗漏痕迹。部分高要求场景还会引入振动台,模拟运输过程中的高频震动,以验证密封结构在动态环境下的稳定性。通过记录不同温度、不同液位高度下的渗漏情况,可以评估密封系统在实际物流链条中的可靠性表现,从而为瓶盖选型和旋盖工艺参数的设定提供数据支撑。
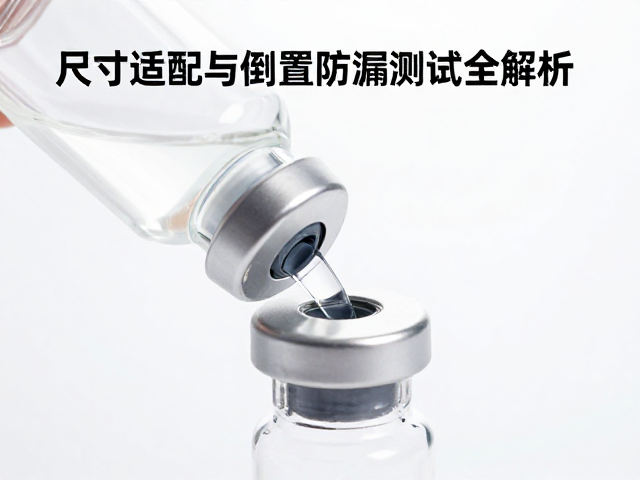
旋盖扭矩与密封界面的微观贴合
旋盖扭矩是决定瓶盖与瓶口密封效果的核心工艺参数。扭矩过小会导致密封垫压缩量不足,无法填充瓶口与瓶盖之间的微观间隙;扭矩过大则可能引起螺纹滑牙或密封垫永久变形,导致长期密封失效。在实际操作中,需根据瓶盖材料(如PE、PP、铝制)和密封垫材质(如EVA、EPDM、PTFE)的特性,确定最佳扭矩窗口。
使用高精度扭矩测试仪对旋盖后的样品进行检测,可量化评估旋盖质量。测试时需确保瓶盖与瓶口清洁无异物,避免颗粒污染影响扭矩读数及密封效果。通过绘制扭矩-泄漏相关性曲线,可以找出密封性能与旋盖扭矩的最佳平衡点。例如,对于软性密封垫,较低的扭矩即可实现有效密封,而硬性密封垫则需要更高的压缩力来保证界面贴合。这一数据的积累有助于优化旋盖机头的压力设定,减少因工艺波动导致的漏瓶率。
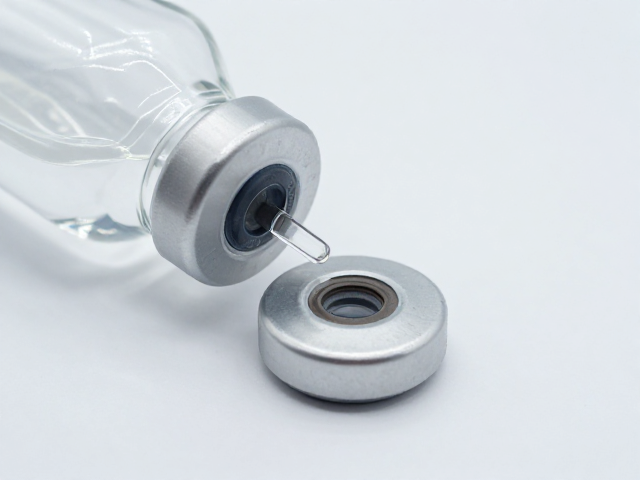
材料兼容性与环境应力下的密封表现
无菌灌装瓶的材质与瓶盖密封材料的化学兼容性会影响长期密封性能。某些液体成分可能与密封垫材料发生溶胀、硬化或腐蚀反应,导致密封界面失效。例如,含醇类或油脂类产品可能会加速某些橡胶类密封垫的老化过程,使其失去弹性,从而在倒置测试中出现渗漏。因此,在选型阶段需进行严密的相容性研究,评估材料在预期存储条件下的稳定性。
温度变化会显著改变材料的物理性能,进而影响密封效果。高温环境可能导致密封垫软化变形,低温环境则可能使材料变脆或收缩。在实际应用中,需模拟不同温度梯度下的密封表现,验证密封系统在极端气候下的稳定性。通过加速老化试验,预测材料在长期存储过程中的性能衰减趋势,确保产品在整个保质期内的密封完整性。这种基于材料特性的科学评估,是提升无菌灌装产品质量稳定性的关键环节。