无菌灌装后外观检查的核心标准与视觉识别要点
无菌灌装完成后的容器外观检查是确保产品完整性与合规性的关键环节,主要聚焦于瓶身、瓶盖及封口区域的物理状态。检查过程中需重点确认瓶体无裂纹、变形或明显的注塑缺陷,同时观察瓶盖旋紧后的平整度以及防盗环的完整性。对于透明或半透明容器,需特别注意液面高度的一致性以及瓶内是否存在悬浮微粒或异物,这些细微瑕疵在强光下极易暴露,是判定产品是否符合无菌要求的重要视觉指标。
视觉识别过程中,操作人员需遵循标准化的目视检查流程,通常采用自然光或特定色温的LED光源进行多角度观察。检查动作需涵盖瓶身正面、背面、底部及颈部连接处,确保无遗漏死角。对于自动化生产线,高速视觉检测系统会替代人工进行初步筛选,但其算法逻辑仍需基于严格的像素阈值设定,以识别微小的划痕或色泽不均。人工复检则作为一道防线,重点处理机器可能误判的边缘案例,确保每一流出产品的外观状态处于受控范围内。
标签贴纸贴附的工艺规范与质量控制细节
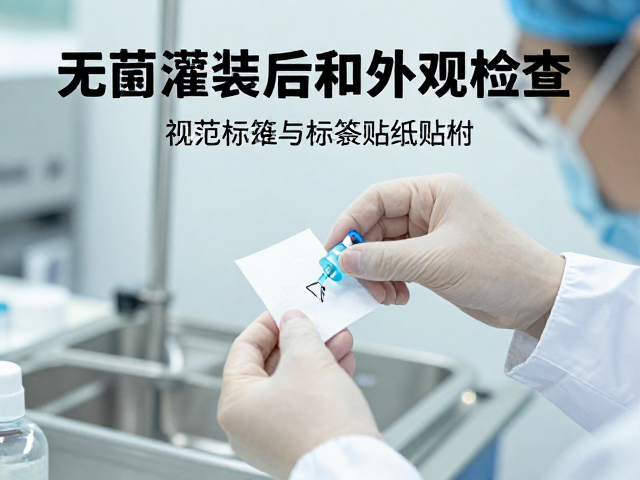
标签贴纸的贴附质量直接影响产品的可追溯性与品牌形象,因此贴标位置、平整度及贴合紧密度需严格遵循作业指导书。标签应居中贴附,无歪斜、起泡或褶皱现象,边缘不得出现卷边或溢胶。对于不规则瓶身,需确保标签能够顺应曲面变化,无因张力过大导致的撕裂或因贴合不当产生的气泡。贴标机的压力辊需经过定期校准,以保证施加在标签上的压力均匀,从而提升背胶与瓶身的附着力,防止因环境温湿度变化导致标签脱落或移位。
质量控制环节需建立严密的自检与互检机制,操作人员需定期检查贴标组件的清洁状况,避免积尘或残留胶渍影响贴标效果。对于高透明度标签或特殊材质(如热敏纸、合成纸),需验证背胶配方与瓶身材质(如PET、玻璃、HDPE)的兼容性,防止出现化学反应导致标签变色或粘连失效。此外,贴标后的容器需经过轻微的摩擦测试或剥离力测试,以验证标签的牢固度,确保在后续运输、堆码及消费者使用过程中标签保持完整清晰。
异常处理机制与数据追溯体系
一旦发现外观缺陷或贴标不良,必须立即启动异常处理流程,将不合格品隔离至指定区域,并记录详细的缺陷类型、数量及发生时间。这些数据需实时上传至生产执行系统(MES),以便质量管理人员分析缺陷产生的根本原因。若是设备参数漂移导致的批量问题,需立即停机校准,并对同批次已产出产品进行追溯排查,防止不良品流入下道工序或市场。所有异常记录需保留至少三年,以备内部审计或外部监管核查。
数据追溯体系要求每一批次的产品都能关联到具体的生产参数、操作人员及设备状态。通过条形码或二维码技术,实现从原料投料到成品出库的全链路数据绑定。外观检查与贴标过程中的关键数据点,如检测通过率、缺陷分布图谱等,需定期生成质量报告,用于优化工艺参数和提升过程稳定性。这种基于数据的持续改进模式,有助于在无菌灌装环节中维持高水平的质量控制标准,确保产品始终符合行业规范与安全要求。