蒸馏净油的核心机理与热力学基础
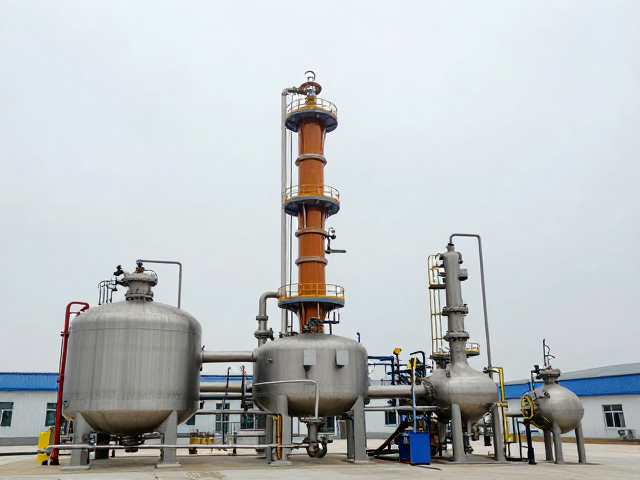
蒸馏净油技术依赖于混合物中各组分挥发度的差异,通过加热使液体沸腾产生蒸汽,随后将蒸汽冷凝为液体,从而实现不同沸点物质的分离。在油脂加工领域,这一过程会经历脱胶、脱酸、脱色等多个阶段,其中脱臭工序尤为关键,它利用高温和高真空环境,去除油脂中游离脂肪酸、醛、酮、烃等挥发性异味物质。热力学平衡原理决定了在特定温度和压力下,气相与液相中各组分的浓度分布,通过精确控制回流比和塔内温度梯度,能够最大化目标产物的纯度并最小化能耗。
现代蒸馏设备通常采用板式塔或填料塔结构,内部设计需优化气液接触效率,以减少雾沫夹带和沟流现象。在溶剂回收环节,由于溶剂与油脂形成的共沸物特性复杂,常需结合精密蒸馏技术,通过多级分离塔实现高纯度溶剂的回流使用。这种物理分离过程不涉及化学反应,因此能最大程度保留油脂中的天然营养成分,如维生素E、植物甾醇等活性物质,确保最终产品的感官性状和理化指标符合高标准要求。
溶剂回收系统的节能降耗策略
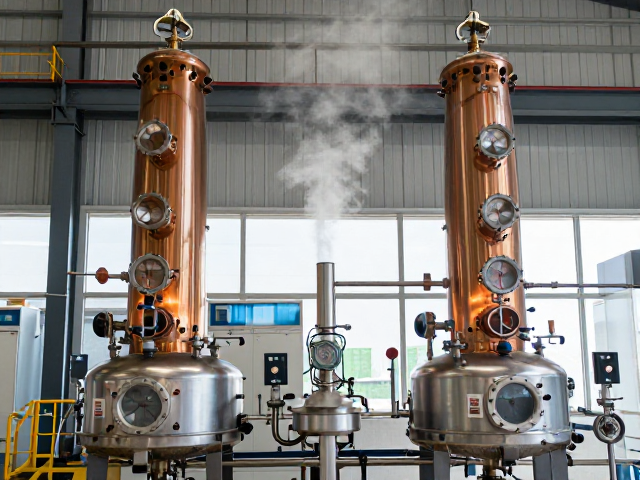
溶剂回收是油脂加工中能耗密度最高的环节之一,主要消耗体现在蒸汽加热和真空维持两个方面。传统单效蒸发系统热效率较低,大量余热随尾气排放流失。引入热泵蒸发技术是显著的节能路径,该技术通过压缩低温低压的蒸汽,提升其焓值后作为热源再次利用,可将蒸汽消耗量降低40%至60%。此外,多效蒸发系统通过串联多个蒸发器,利用前一效产生的二次蒸汽作为后一效的热源,进一步提升了热能利用率,虽然初期投资成本较高,但在长期运行中能显著降低单位产品的蒸汽成本。
除了热力系统的优化,废气回收与净化也是节能链条中的重要一环。溶剂蒸汽通常含有挥发性有机化合物(VOCs),直接排放既不符合环保法规也造成资源浪费。采用冷凝回收结合活性炭吸附或冷凝+生物法处理工艺,可以将尾气中的溶剂浓度降至极低水平,回收的溶剂经处理后可重新进入系统循环。智能控制系统的应用使得设备能根据进料负荷实时调整加热功率和真空度,避免空载运行和过度加热,从而在动态工况下保持最佳能效比,实现能源使用的精细化管理。
行业应用解析:油脂精炼与生物柴油生产
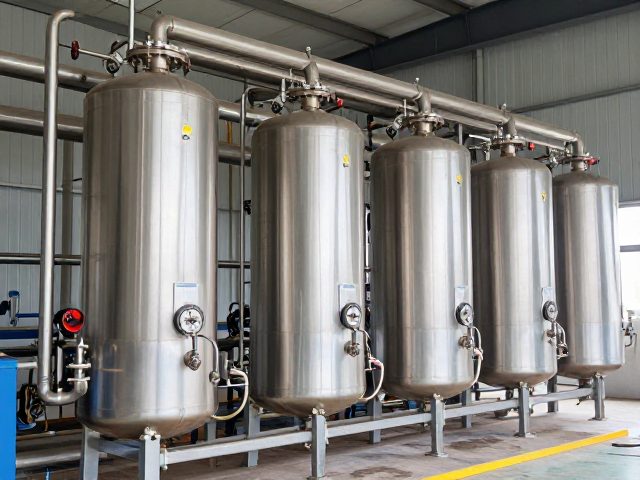
在植物油精炼工厂中,脱臭蒸馏塔是核心设备之一,其运行状态直接影响成品油的质量稳定性。以大豆油或菜籽油精炼为例,脱臭塔内部通常设有20-40块塔板,操作温度控制在230-270℃,真空度维持在4-10 mbar。在此条件下,游离脂肪酸含量可降至10 ppm以下,同时去除氢化过程中产生的反式脂肪酸前体。溶剂回收单元则处理脱溶工序中使用的正己烷等轻质溶剂,通过精馏塔将溶剂中夹带的微量油脂分离,确保回收溶剂中水分和杂质含量低于规定限值,从而保障后续脱溶工序的安全与效率。
生物柴油生产过程中,甲醇或乙醇作为反应溶剂,其回收与纯化对产品纯度至关重要。反应结束后,混合液中含有甘油、未反应油脂、催化剂及过量醇。通过蒸馏技术可以将高纯度的醇回收后循环使用,降低原料成本。同时,甘油相与水相的处理也常涉及蒸馏浓缩工艺,以去除其中的水和杂质,提高副产物甘油的附加值。随着生物燃料法规对杂质含量的要求日益严格,高效蒸馏与溶剂回收技术的结合,成为提升生物柴油清洁度、满足EN14214或ASTM D6751等国际标准的关键技术手段。
技术演进与未来发展趋势
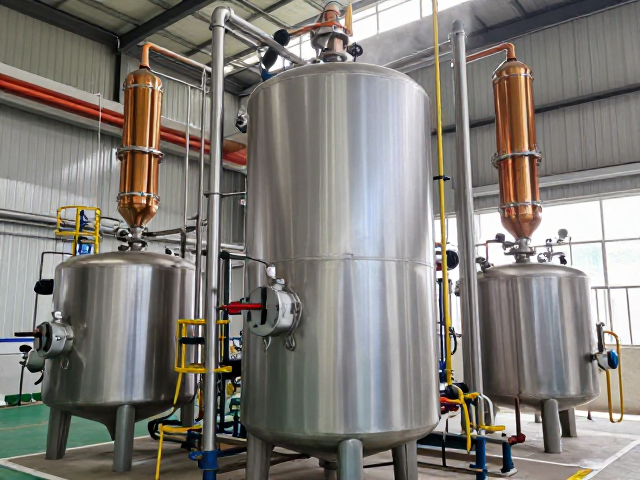
随着材料科学的进步,新型高效填料和塔内件正在替代传统的筛板或泡罩塔盘,显著提高了传质效率并降低了压降。纳米涂层技术应用于换热表面,能有效防止结垢和腐蚀,延长设备使用寿命并维持长期热传导效率。数字化双胞胎技术允许在虚拟环境中模拟蒸馏塔的气液流动和分离过程,通过大数据分析优化操作参数,预测潜在故障,实现从“经验驱动”向“数据驱动”的运维模式转变。
绿色化学理念推动溶剂体系向低毒、低挥发性方向转型,如使用超临界流体萃取或离子液体等新型介质,这些技术对蒸馏系统提出了新的适应性要求。未来,模块化与紧凑型蒸馏设备将成为中小型加工厂的主流选择,其安装周期短、占地小,且便于根据产能需求快速扩容。同时,能源互联网的接入使得蒸馏工厂能够参与电网需求侧响应,利用峰谷电价差优化生产计划,进一步挖掘节能潜力,推动行业向低碳、高效、智能化的方向持续演进。