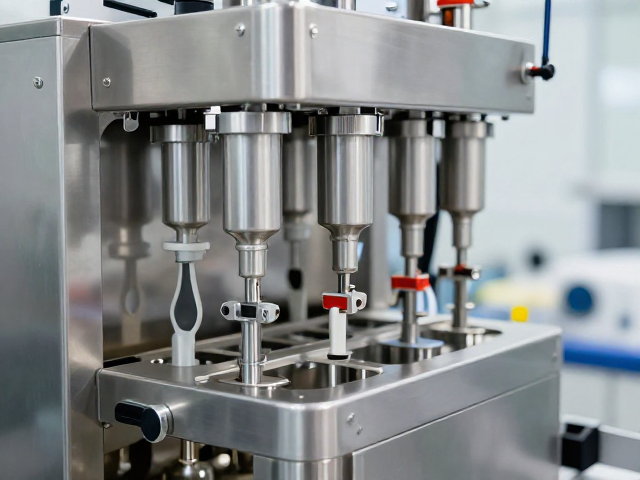
半自动灌装机瓶盖松动的核心成因分析
瓶盖松动通常源于旋盖头与瓶口螺纹的配合偏差,在无菌灌装环境中,这一现象往往与瓶盖材料的热塑性变形有关。当灌装后的瓶体温度较高,直接进入旋盖工位时,塑料瓶盖受热软化,在受到旋盖头扭矩作用时容易产生蠕变,导致螺纹咬合不紧。此外,瓶盖与瓶口的公差匹配也是关键因素,若瓶盖内径偏大或瓶口外径偏小,即使旋盖机构正常运作,也无法形成有效的径向抱紧力,从而在后续静置或运输过程中出现松动。
机械部件的磨损与校准失效是另一大诱因。半自动设备多依赖人工放置瓶体,若定位平台高度不一致或旋盖头下压行程设置不当,会导致旋盖头与瓶口接触角度倾斜。长期运行下,旋盖头底部的定位环或导向套出现磨损,造成旋转过程中受力不均。在无菌灌装调试中,若未定期检查旋盖头与瓶口的同心度,微小的偏差会被放大,使得瓶盖在旋入过程中产生“滑牙”或未完全贴合瓶口密封面的情况,直接导致密封失效和松动。
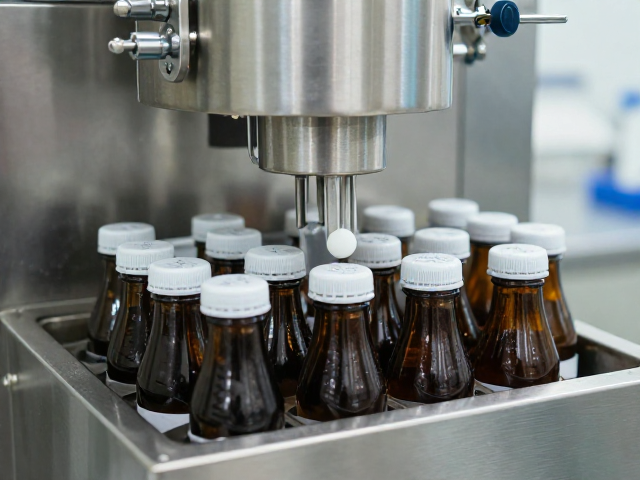
无菌灌装调试中的标准化操作流程
调试初期需建立严密的参数基准,重点调整旋盖头的下压高度与旋转扭矩。建议以瓶口平面为基准,设定旋盖头接触瓶盖时的初始位置,确保旋盖头能垂直下压至瓶盖顶部,避免斜向受力。对于不同批次的瓶盖,需通过试产确定最佳扭矩范围,通常半自动旋盖机的扭矩需控制在设备允许的最小有效密封值之上,但不超过瓶盖材料的屈服强度,以防止螺纹损坏。在无菌环境下,调试过程中需确保旋盖头与瓶口接触前完成灭菌程序,避免微生物污染同时消除因温度变化引起的材料形变干扰。
定位系统的精确校准是提升一致性的必要步骤。使用标准量块或定高治具对半自动灌装机的工作台面进行多点测量,确保每个灌装位的高度误差控制在±0.5mm以内。对于旋盖机构,需定期使用塞尺检查旋盖头导向套与瓶口的间隙,确保无卡滞现象。在调试过程中,应模拟连续生产状态,进行至少50次的连续旋盖测试,记录每次的旋盖时间与阻力变化,通过数据分析找出波动规律,进而微调伺服电机或气缸的速度曲线,使旋盖动作平稳流畅,减少因速度突变导致的瓶盖错位。
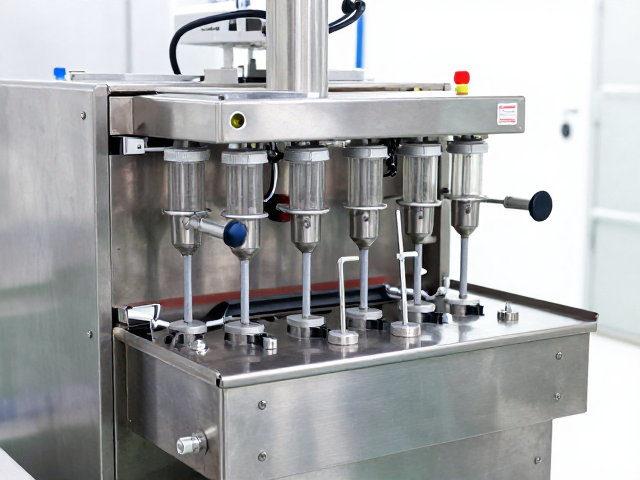
关键零部件的维护与精度恢复策略
旋盖头组件的清洁与保养直接影响旋盖质量。在无菌灌装生产中,残留的物料或冷凝水可能附着在旋盖头表面,改变瓶盖与旋盖头的摩擦系数,进而影响旋盖效果。每日生产结束后,需拆卸旋盖头进行彻底清洗,检查定位环是否有裂纹或变形,导向套内是否有异物堆积。对于磨损严重的定位环,应及时更换,确保其与瓶口的配合间隙符合技术标准。同时,需定期检查旋盖头与驱动轴的连接紧固情况,防止因松动导致旋转过程中产生径向跳动,影响旋盖精度。
传动系统的稳定性维护不容忽视。半自动灌装机的气路系统若存在漏气或压力波动,会导致旋盖头下压力不稳定,进而造成旋盖力度不均。需定期检测气源压力,确保其在设定范围内波动不超过±0.02MPa。对于采用电机驱动的旋盖机构,需检查电机编码器反馈信号是否正常,确保旋转角度与扭矩控制的准确性。在无菌室环境中,还需注意润滑剂的选用,必须使用符合食品级或医药级标准的润滑脂,避免润滑脂挥发或迁移污染产品,同时保证传动部件在长期运行下的润滑效果,减少因机械阻力过大导致的旋盖失败。