无菌灌装环境的核心构建与微粒控制
中性香水在大规模量产过程中,灌装环节的洁净度直接决定了产品的最终感官体验与理化稳定性。无菌灌装车间需严格遵循ISO 14644-1标准下的100级(Class 100)或更高洁净度要求,通过层流罩、高效空气过滤器(HEPA)以及严密的正压系统,确保灌装区域内的悬浮粒子数控制在极低水平。这种严密的物理隔离与空气处理机制,有效阻断了外界微生物及灰尘颗粒进入香水本体的路径,从源头规避了因杂质引入导致的浑浊、沉淀或异味问题。
环境控制的核心在于对温湿度与气流组织的精准调节。灌装区通常维持在20-25摄氏度的恒温状态,相对湿度控制在40%-60%,以减少冷凝水对瓶身内壁的影响,同时避免操作人员因闷热产生汗液挥发干扰。单向流设计使得洁净空气以均匀的流速通过工作台面,将可能产生的微粒迅速排出,确保灌装针头、瓶口接触面处于高度洁净状态。这种基础环境的稳固构建,是后续自动化设备高效运转的前提,也为中性香水所需的纯净、无干扰香气特征提供了必要的物理保障。
自动化灌装系统的精度优化与流速管理
高精度计量泵与伺服驱动灌装头构成了无菌灌装线的核心执行单元。在批量生产中,系统需实现毫秒级的响应速度,确保每一滴香水都能精准落入瓶身指定位置。灌装头通常采用316L不锈钢材质,经过电解抛光处理,表面粗糙度Ra值小于0.4μm,以防止残留物积聚并便于CIP(原位清洗)程序彻底清洁。流量控制模块会根据香水液体的粘度、表面张力等理化性质,动态调整灌装速度,特别是在接近设定液位时采用减速缓冲灌装,消除液面波动,防止因挂滴造成的瓶盖污染及净含量误差。
液位检测技术的应用进一步提升了灌装的一致性。电容式或超声波液位传感器能够实时监测瓶内液位变化,反馈信号至中央控制系统进行闭环调节。对于中性香水这类通常具有较低粘度的液体,灌装过程中的气泡控制至关重要。系统常配备真空预抽或真空灌装辅助模块,在灌装初期抽除瓶内空气,减少气泡混入,确保产品外观清澈透明。此外,灌装后的旋盖或压盖机构需与灌装动作无缝衔接,通过扭矩监控确保瓶盖密封性,防止挥发损失,维持香水香气的长期稳定性。
过程在线监测与数据追溯体系
现代无菌灌装线集成了严密的在线监测传感器,用于实时监控关键工艺参数。压力传感器监测灌装管路的压力波动,确保液体输送平稳;流量计实时记录每瓶的实际灌装量,数据偏差超过预设阈值(如±0.5ml)时,系统自动触发剔除机制,将不合格品分离出口。温度传感器监控灌装液温度,防止因温度变化导致的体积膨胀或收缩影响净含量准确性。这些实时数据通过工业以太网传输至SCADA(数据采集与监视控制)系统,形成完整的生产数据链。
数据追溯体系确保了每一瓶香水的生产过程可还原、可验证。系统自动记录灌装时间、操作人员、设备编号、批次号、关键参数(压力、流量、温度)及检测结果,并与MES(制造执行系统)对接。一旦后续质检发现异常,可通过批次号迅速定位到具体的生产时间段、设备状态甚至原材料批次,从而进行精准的根本原因分析。这种高透明度的数据管理不仅符合GMP(药品生产质量管理规范)在日化高端产品的延伸要求,也极大提升了质量控制的效率与可靠性,确保批量生产中的品质一致性。
成品密封性验证与稳定性评估
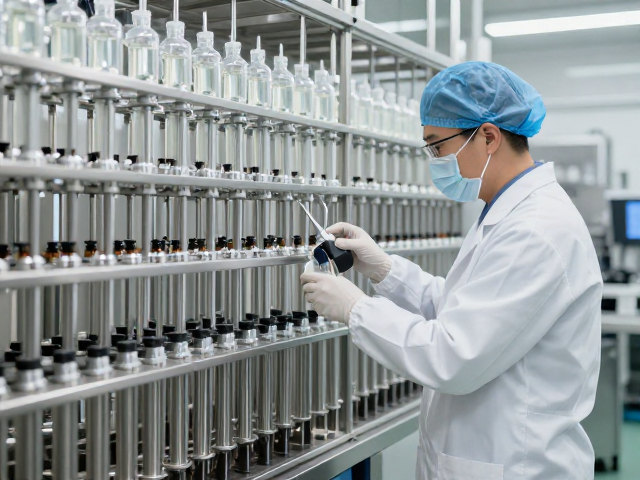
灌装完成后的密封性验证是防止香水挥发、氧化及微生物侵入的关键步骤。常用方法包括真空衰减法、顶空气相色谱法或高压放电检测。真空衰减法通过监测密封瓶在真空环境下的压力变化,判断是否存在微小泄漏,适用于玻璃瓶、塑料瓶等多种材质。顶空气相色谱法则能精确分析瓶盖内部空间的气体成分,检测出口挥发性有机化合物的含量,间接评估密封完整性。这些无损检测手段可在高速生产线上实现全检,确保每一出厂产品均具备严密的物理屏障。
稳定性评估不仅关注密封性,还涉及香水在储存过程中的理化性质保持情况。通过加速稳定性试验,模拟高温、高湿、光照等极端条件,监测香水色泽、气味特征、pH值(如适用)及微生物限度指标的变化。中性香水通常强调香料的平衡与纯净,因此需特别关注不同香料成分在长时间储存中是否发生酯化、水解或氧化反应,导致香气失真或产生异味。通过严密的稳定性数据支撑,验证灌装工艺及包装材料组合的有效性,确保产品在货架期内保持最初调配的品质特征。