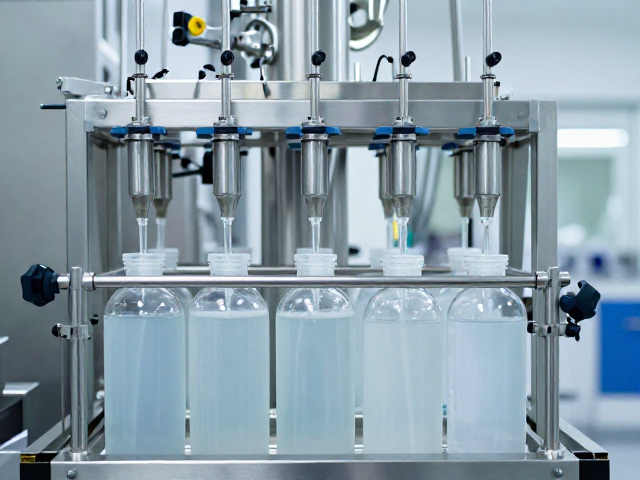
无菌灌装技术的核心逻辑与工艺实现
无菌灌装并非简单的液体注入,而是一套严密的微生物控制体系,其核心在于将产品与包装材料在灭菌后于无菌环境下完成灌装与密封。这一工艺通常分为两个主要路径:容器与盖子的单独灭菌后灌装,以及产品与容器在无菌环境下同步灌装。在制药与高端食品工业中,百级或更高级别的层流空气保护是基础要求,通过高效微粒空气过滤器(HEPA)去除空气中的微粒和微生物,确保灌装区域内的环境洁净度符合GMP(药品生产质量管理规范)标准。
该技术的关键难点在于维持灌装过程中的动态无菌状态。灌装头、管道及储罐系统需经过严密的清洗与灭菌程序,常用方法包括使用过氧乙酸、蒸汽或化学消毒剂进行原位清洗与灭菌(CIP/SIP)。灌装阀的设计需具备严密的隔离功能,防止非无菌区域的气体或微粒进入灌装区。同时,灌装过程中的液位控制、防滴漏设计以及密封完整性验证,共同构成了无菌灌装的质量防线,确保最终产品在货架期内保持微生物限度达标。
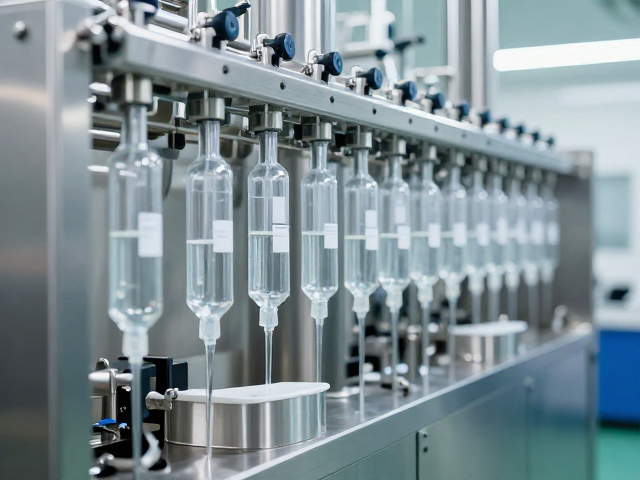
酒精溶剂自动定量灌装的精度控制与设备要求
酒精溶剂具有挥发性强、易燃易爆及粘度变化敏感等特性,这对自动定量灌装设备的精度控制提出了极高要求。传统的容积式或质量流量计在应对酒精时,需克服温度变化对密度和体积的影响。现代高精度灌装系统多采用高精度质量流量控制器(MFC)结合闭环反馈算法,通过实时监测流体温度、压力及流量信号,动态调整阀门开度,从而实现±0.5%甚至更高的计量精度。这种技术路径有效消除了因环境温度波动导致的灌装误差,确保了批次间的一致性。
设备材质与密封结构是保障酒精灌装安全与精度的另一大支柱。由于酒精会溶解某些橡胶和塑料密封件,导致密封失效或污染产品,因此灌装头、管路及泵体通常采用316L不锈钢及特定氟橡胶(FKM)或EPDM材质。此外,防爆设计不可或缺,电机、传感器及控制系统需符合Ex防爆等级认证,并配备静电接地与泄漏检测装置。自动灌装线通常集成自动称重复核系统,在灌装完成后对每瓶重量进行在线校验,剔除不合格品,从而在源头杜绝因计量偏差导致的质量风险。
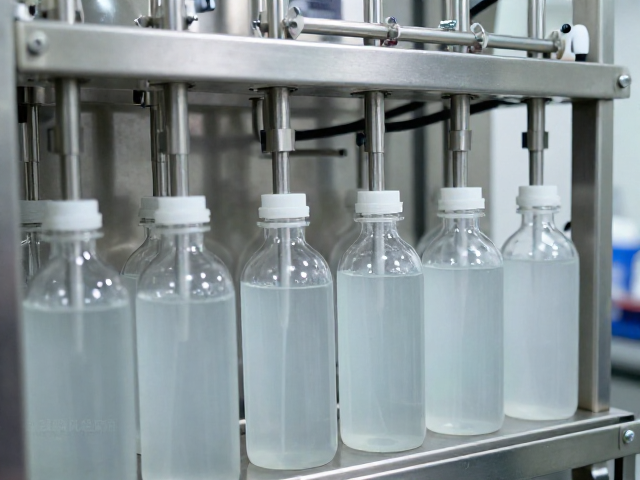
工艺参数的优化与质量控制体系
在无菌灌装与酒精溶剂灌装的具体执行中,工艺参数的设定需经过严密的验证。对于无菌灌装,关键控制参数包括灭菌时间、温度、冷却速率以及层流风速;对于酒精灌装,关键参数则涵盖灌装速度、回吸量、静置时间及温度补偿系数。这些参数并非固定不变,而是需要根据产品特性、包装材料(如玻璃瓶、PET瓶、铝瓶)的物理属性进行动态调整。例如,高挥发性酒精在灌装时需采用低速灌装配合真空回吸,以减少泡沫产生和挥发损失,同时防止瓶口挂液影响封口质量。
质量控制体系贯穿整个生产过程,包括在线监测与离线检验两个维度。在线监测依赖传感器实时采集压力、流量、温度及液位数据,并通过SCADA系统记录关键过程参数(CPP),确保生产过程处于受控状态。离线检验则涉及微生物限度检查、可见异物检测、密封完整性测试(如真空衰减法或高压放电法)以及含量测定。通过建立基于统计过程控制(SPC)的数据分析模型,企业可实时监控生产过程的稳定性,及时发现异常趋势并进行纠正,从而确保持续提供符合标准的产品。