浸提技术对原料生物活性成分的保留机制
浸提技术的核心在于利用溶剂或物理场的作用,克服细胞壁阻力,使目标成分从固相基质向液相中转移。这一过程并非简单的溶解,而是涉及扩散、渗透以及分子间作用力的复杂物理化学变化。不同提取方法如超声波辅助、微波辅助或超临界流体萃取,通过改变细胞膜的通透性或降低溶剂表面张力,显著提高了有效成分的释放效率。这种技术路径的选择直接决定了原料中热敏性、易氧化或挥发性成分的稳定性,是后续加工环节能否获得高纯度、高活性产物的基础前提。
在原料筛选与预处理阶段,物理形态的改变对浸提动力学具有决定性影响。原料的粒径大小、含水率以及细胞破碎程度,直接影响溶剂进入基质的路径长度和传质速率。通过粉碎、研磨或低温干燥等预处理手段,可以增加原料比表面积,消除内部扩散阻力。例如,对于富含纤维素的植物根茎,适当的机械破碎能破坏其致密的组织结构,使溶剂分子更易于接触内部细胞液泡。这一阶段的精细化控制,确保了浸提过程在最佳动力学条件下运行,为高得率和高选择性提供物质基础。
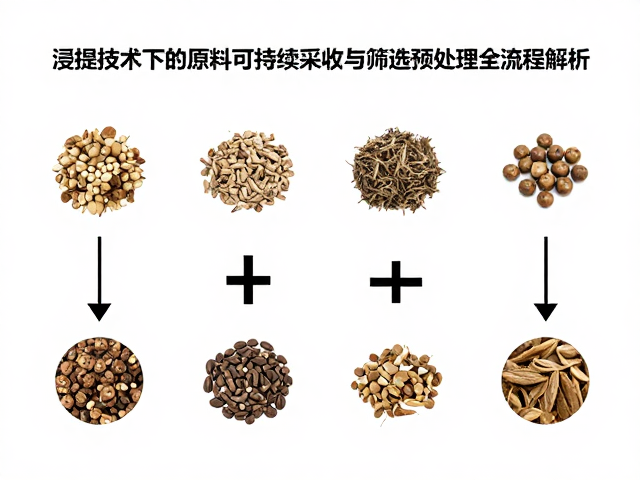
原料可持续采收的生态平衡与标准化作业
可持续采收强调在获取资源的同时维持生态系统的完整性与再生能力,这要求建立严密的采收时间窗口与强度评估体系。以药用植物为例,次生代谢产物的积累具有明显的季节性特征,通常在植物生长周期的特定阶段,如开花初期或果实成熟期,目标成分含量达到峰值。采收作业需依据物候期精准定位,避免在养分积累不足或成分降解期进行掠夺性采集。同时,采收方式需遵循“采大留小、采密留稀”的原则,保留部分植株进行种子繁殖或自然更新,确保种群数量的动态平衡,避免因地过度开发导致物种濒危或土壤退化。
标准化作业流程是连接可持续理念与实际生产的桥梁,涉及从田间管理到初加工的全链条规范。采收前的土壤检测与水源监测,确保原料未受重金属或农药残留污染,这是保障原料安全性的第一道防线。采收过程中,使用专用工具减少机械损伤,并采用冷链运输防止原料在田间停留期间发生酶促褐变或微生物滋生。建立可追溯的采收档案,记录地块信息、操作人员、采收时间及环境数据,不仅满足了合规性要求,也为后续质量评估提供了真实的数据支撑,从而在源头上锁定原料的品质稳定性。
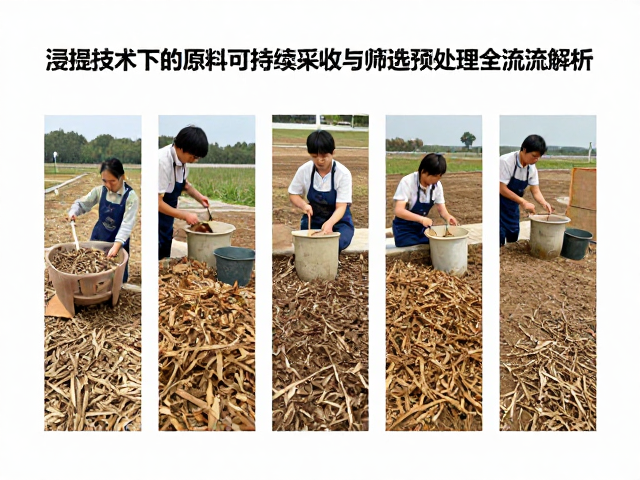
基于多维感官与理化指标的原料筛选体系
原料筛选是剔除无效或劣质物料的关键步骤,其核心在于构建多维度的评价体系,涵盖感官性状与理化指标。感官评价通过观察原料的颜色、气味、形态特征,初步判断其新鲜度与潜在变质风险。例如,根茎类原料应质地坚实、无霉变斑点,叶片类原料色泽鲜绿、无枯黄卷曲。这种快速直观的判断方法,能在大批量原料处理中迅速剔除明显不合格的个体,降低后续加工成本。同时,结合水分测定、杂质检测等基础理化参数,形成严密的筛选标准,确保进入浸提工序的原料具有均一的物理特性。
现代筛选技术逐渐引入近红外光谱、X射线荧光等无损检测手段,实现对原料内部成分与缺陷的精准识别。近红外光谱可快速测定原料中水分、蛋白质或有效成分的含量,实时反馈数据以动态调整筛选参数。X射线检测则能有效识别原料内部的异物、虫蛀或密度不均区域,实现自动化剔除。这些技术手段的应用,取代了传统依赖人工经验的筛选模式,提高了筛选的精度与效率,确保了原料批次间的稳定性,为浸提过程的参数优化提供了高质量的输入源。
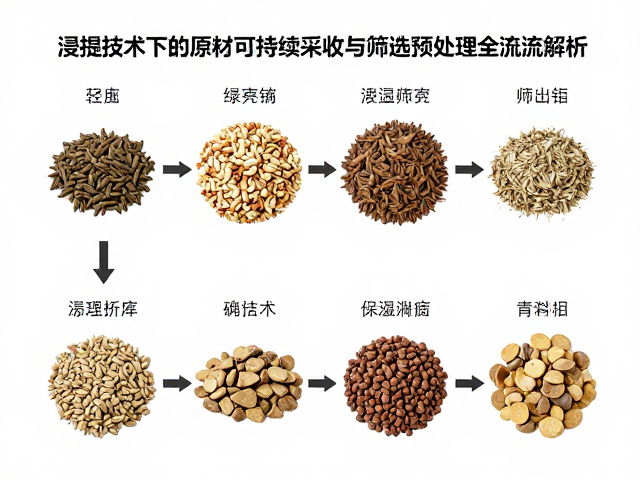
预处理工艺对浸提效率与产物纯度的协同优化
预处理工艺的选择需与浸提技术相匹配,以实现效率与纯度的协同优化。对于高水分原料,真空冷冻干燥能保留细胞结构,防止热敏性成分降解,有利于后续溶剂渗透;而对于富含淀粉或蛋白质的原料,酶解预处理可降解细胞壁多糖,释放包裹的目标成分,提高浸提得率。不同的预处理路径会改变原料的孔隙率和表面化学性质,进而影响溶剂分子的吸附与扩散行为。通过调控预处理的温度、时间及介质条件,可以定向调控原料的微观结构,使其更适应特定的浸提体系。
预处理过程中的副产物管理也是全流程解析中的重要环节。在破碎、榨汁或酶解过程中产生的残渣、滤液及废水,含有大量可利用的膳食纤维、低分子糖或活性肽。通过离心、膜分离或吸附等技术,对这些副产物进行资源化回收,不仅减少了环境污染,还拓展了原料的经济价值。例如,从果皮中提取果胶,从种子中分离蛋白,这些副产物的深加工技术日益成熟,形成了主产品与副产品并重的生产模式。这种精细化处理,提升了整体资源利用率,符合绿色制造与循环经济的可持续发展导向。