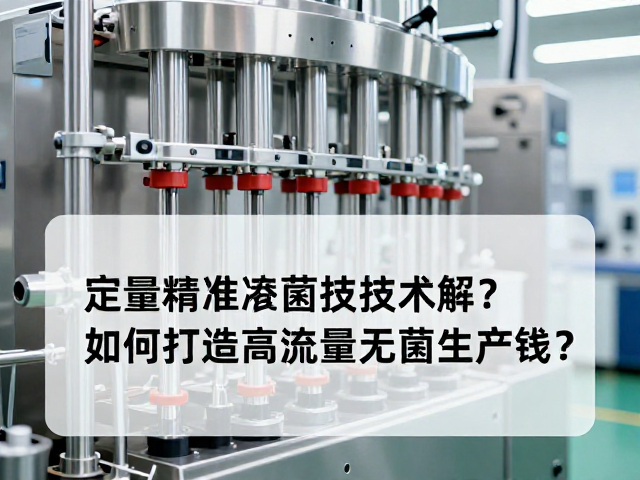
无菌灌装技术的核心逻辑与SIP/CIP体系构建
无菌灌装的核心在于将产品与包装容器在灭菌后于无菌环境下完成填充,这一过程高度依赖于严密的隔离与灭菌策略。目前主流的隔离技术主要采用隔离器(Isolator)与无菌屏障系统(RABS),其中隔离器通过单向流或层流空气维持内部高洁净度,配合自动传递窗实现物料进出,从而彻底切断外界污染路径。相比之下,RABS更多依赖操作人员的规范动作与局部层流保护,在合规性要求极高的制药领域,隔离器因其更高的受控性逐渐成为新建高流量产线的首选配置。
灭菌环节通常采用蒸汽灭菌(SIP)与原位清洗(CIP)相结合的双重保障机制。SIP系统需确保蒸汽能穿透所有管道与罐体死角,维持规定温度(如121℃)下的特定时间,以实现无菌保证水平(SAL)低于10^-6的目标。CIP系统则侧重于去除残留物与微生物,通过计算清洗流速、湍流指数及清洗时间,确保复杂管路内壁的清洁度。这两套系统的无缝对接与自动化控制,是维持无菌状态连续性的基础,任何阀门延迟或温度波动都可能破坏整个无菌环境。
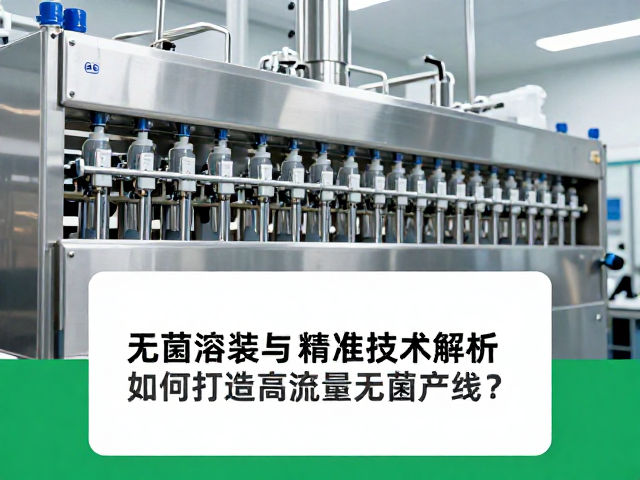
定量精准灌装的控制策略与动态补偿
高精度定量灌装依赖于高精度的计量元件与严密的闭环反馈控制。活塞灌装、容积泵灌装及质量流量计灌装是工业界常见的三种计量方式,其中质量流量计因直接测量流体质量而非体积,在应对温度、压力变化导致的密度波动时表现出更优的稳定性,特别适用于高粘度或易发泡产品。高流量产线通常采用多泵并联或高速直线灌装头,配合伺服电机驱动,将灌装节拍压缩至秒级甚至毫秒级,以满足每分钟数百瓶的生产需求。
动态补偿机制是解决高速灌装中“滴漏”与“挂壁”的关键。当灌装头提升或下降过程中,流体惯性会导致计量误差,系统需通过压力传感器实时监测管路过压或欠压状态,并利用PID算法动态调整伺服电机的位移曲线。此外,灌装针管的设计需考虑流体特性,如使用防滴漏阀或真空回吸功能,在灌装结束瞬间消除针管残留,确保净含量符合法定公差范围。对于高流量场景,灌装头的同步性校准至关重要,需通过激光定位或视觉检测系统实时校正各灌装针的垂直度与水平位置,避免因机械误差导致的含量不均。
高流量产线的自动化集成与效率优化
打造高流量无菌生产线,必须突破单机效率瓶颈,实现从理瓶、灭菌、灌装、加塞到轧盖的全流程无缝衔接。高速理瓶与瓶胚输送系统需具备动态纠偏能力,确保瓶子以恒定间距进入灌装区,避免拥堵或断流。灭菌隧道炉的速度需与灌装主机匹配,通常采用步进电机驱动履带,配合红外温度监控,确保玻璃瓶或塑料容器在连续高温下完成灭菌而不破裂。高流量产线的节拍往往由灌装主机决定,因此灌装头的数量与速度直接决定了整线产能上限。
自动化集成还体现在数据追溯与过程控制的深度结合。通过MES(制造执行系统)与SCADA(数据采集与监视控制系统)的对接,每一瓶产品的灌装时间、压力曲线、含量数据及无菌环境监测数据均被实时记录并关联至电子批记录。这种数据完整性(Data Integrity)不仅满足GMP合规要求,还能通过大数据分析识别潜在偏差。例如,当某批次灌装压力出现微小波动趋势时,系统可提前预警维护,避免大规模不合格品产生。高流量产线的稳定性不仅取决于硬件速度,更依赖于软件算法对生产过程的精细化管控与预测性维护能力。