无菌灌装实验室打样中的精度控制核心要素
无菌灌装实验室的打样阶段是验证工艺稳定性的关键节点,其核心在于消除从实验室小试到规模化生产过程中的变量干扰。灌装精度的达标并非单一设备的参数设定结果,而是流体动力学特性、容器几何结构以及环境洁净度共同作用的系统工程。在打样初期,必须明确所灌装液体的物理属性,包括粘度、密度、表面张力及挥发性成分,这些基础数据直接决定了计量泵或重力灌装阀的选择逻辑。例如,高粘度药液在通过细径管路时会产生显著的剪切稀化效应,若未在打样阶段通过流变仪获取准确的粘度曲线,实际灌装体积极易因流速不均出现偏差。因此,建立严密的物料数据库是确保后续精度控制的前提,任何未经实测验证的物料参数都可能导致灌装误差超出预定阈值。
环境控制体系的稳定性会间接影响灌装精度的长期一致性。实验室内的温度波动会导致灌装液体积热胀冷缩,进而改变质量与体积的换算关系,尤其在处理热敏性或挥发性物料时,这一影响更为显著。此外,洁净室内的气流组织若存在湍流或死角,可能扰动灌装口附近的液面,导致一滴液体的挂壁或飞溅,造成微量误差。因此,打样过程中需实时监控环境温湿度,并确保层流罩或隔离器的送风均匀性符合相关技术规范。通过稳定外部环境变量,可以减少非设备因素引入的随机误差,使灌装过程更贴近理论模型,为精度达标提供基础保障。
计量系统与执行机构的参数校准策略
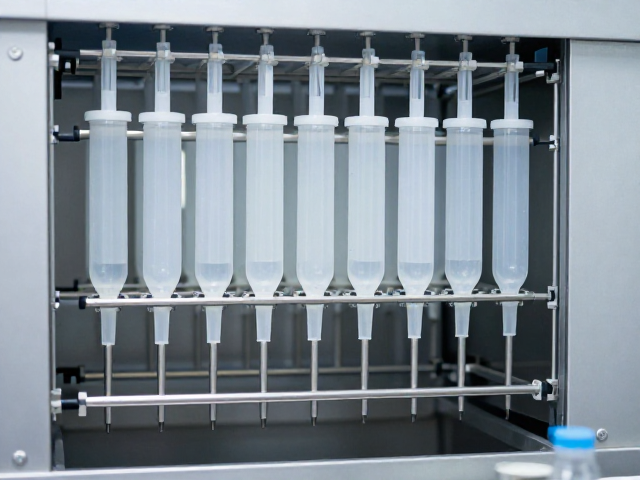
计量系统的选型与校准是决定灌装精度的直接因素,常见的容积式计量泵、活塞缸或重量反馈控制系统在打样阶段需进行严密的线性度测试。对于高精度要求的无菌灌装,活塞缸因其严密的密封结构和重复定位精度,常被视为首选方案,但其内部摩擦力和弹簧疲劳特性需在打样初期通过空载和负载运行进行磨合与补偿计算。校准过程中,应使用经过计量认证的高精度天平或体积量具,在规定的温度环境下对多个灌装周期进行抽样测量。通过绘制实际灌装量与设定值的对照图,识别系统性偏差与随机误差,进而调整机械零点或电子增益。这一过程需反复迭代,直至灌装均值与目标值的偏差控制在允许范围内,同时标准差满足过程能力指数(Cpk)的要求。
执行机构的动态响应特性会显著影响灌装终点的控制精度。灌装阀的开启与关闭速度、电磁阀的响应时间以及气缸的加速度特性,共同决定了“截流点”的稳定性。在打样阶段,需重点观察快速灌装阶段与缓冲阶段的过渡是否平滑,避免因流速突变导致液滴飞溅或管道内空气混入。通过调整缓冲时间或采用多级灌装策略,可以有效降低终点误差。此外,管路的材质与内径一致性也会影响流阻,若管路存在微观变形或内壁粗糙度不均,会导致流量波动。因此,打样时需对灌装回路进行严密的检漏与流阻测试,确保所有连接部件无松动或渗漏,维持流体传输的稳定性,从而提升单次灌装的重复精度。
数据监测与过程异常的快速响应机制
实时数据监测是识别灌装精度波动趋势的有效手段,实验室打样阶段应部署高精度的传感器网络,实时采集灌装头位置、压力变化、液位高度等关键参数。通过数据采集系统记录每个灌装周期的完整波形,利用统计过程控制(SPC)工具分析均值漂移与变异趋势。当监测数据出现超出控制限的异常点时,需立即暂停打样程序,排查是机械磨损、电气信号干扰还是物料特性变化所致。建立详细的过程异常记录表,记录每一次参数调整的背景与结果,有助于快速定位根本原因。这种基于数据驱动的监控模式,能够及时发现微小的偏差征象,防止误差累积导致整批样品不合格,确保打样数据的真实性与可追溯性。
异常响应的效率直接影响打样周期与最终精度验证的可靠性。在实验室环境中,应预设标准化的故障排查流程,涵盖从传感器校准、管路清洗到机械部件紧固的检查步骤。当发现灌装量持续偏低或偏高时,优先检查计量单元的密封件磨损情况及管路中是否存在气泡,这些隐性因素常导致精度失控。通过快速替换疑似故障部件并进行复测,验证解决方案的有效性。同时,利用打样数据反推工艺窗口,确定最佳的操作参数范围,而非依赖单一设定值。这种严密的异常处理与参数优化机制,能够显著提升灌装系统的鲁棒性,确保在实验室条件下获得稳定且高精度的灌装结果,为后续工艺放大提供可靠依据。