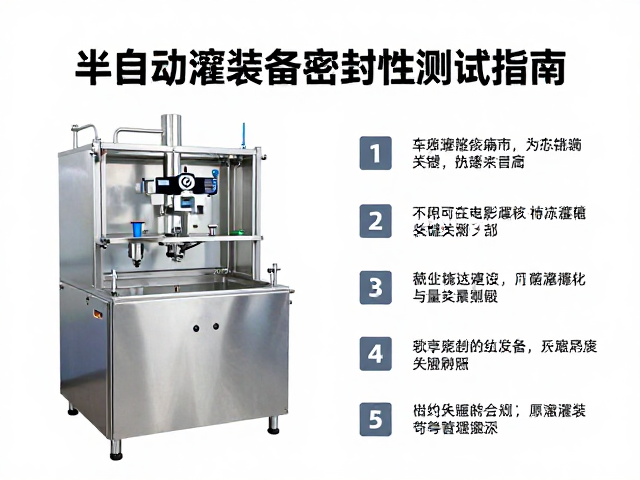
半自动灌装设备密封性测试的核心逻辑
半自动灌装设备的密封性直接决定了无菌环境的稳定性,其测试逻辑并非简单的压力读数,而是基于设备动态运行下的物理完整性验证。在无菌制药或高要求食品生产中,灌装头与容器口部的接触密封是防止微生物侵入的第一道防线,测试过程需模拟实际生产中的旋盖、压盖或塞塞动作,观察密封件在受力状态下的形变恢复能力及界面贴合度。
测试数据的有效性依赖于严密的参数设定,通常包括内部施加的气压值、保压时间以及泄漏速率的允许阈值。操作人员需确保测试环境无剧烈气流干扰,因为半自动设备的机械结构相对开放,环境波动极易干扰微压传感器的读数。通过建立严密的测试闭环,能够识别出血点、密封面磨损或机械定位偏差等潜在风险,从而在灌装前排除隐患。
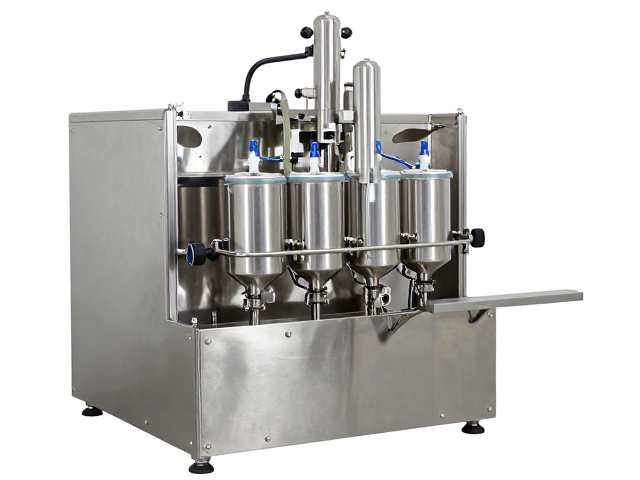
关键测试步骤与操作规范
实施密封性测试前,必须对灌装头、密封圈及容器瓶口进行严密的清洁与目视检查,任何微小的划痕或残留异物都会导致测试结果失真。将标准测试容器放置于灌装工位,启动设备执行完整的灌装与密封动作,随后立即连接高精度泄漏测试仪或微压传感器接口,确保连接管路无气泡且密封良好。
在加压阶段,需严格遵循设备设定的压力曲线,缓慢提升至目标测试压力,避免压力冲击损坏脆弱的无菌屏障组件。达到设定压力后进入保压阶段,期间记录压力衰减数据,若压力下降速度超过预设允许范围,则判定为存在泄漏点。此时需配合肥皂水涂抹或超声波检测等手段,精准定位泄漏位置,如旋盖螺纹处、灌装针管接口或隔离阀密封面。
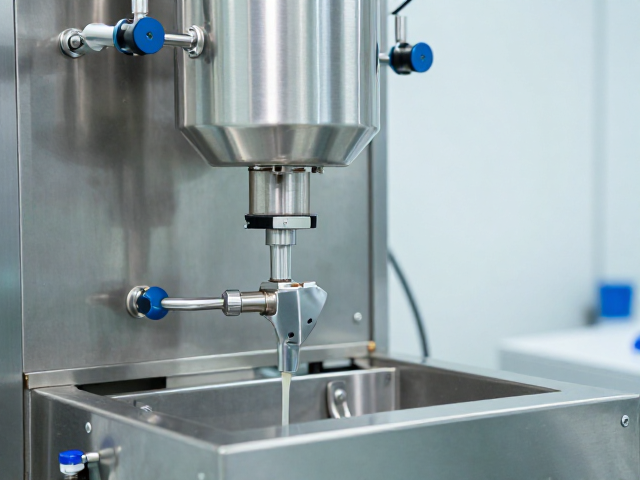
数据分析与结果判定
获取测试数据后,需结合设备运行日志分析压力变化的趋势,区分系统性泄漏与突发性泄漏。系统性泄漏通常表现为压力随时间线性下降,多由密封件老化、安装不到位或机械部件磨损引起;突发性泄漏则可能表现为压力骤降,常由容器缺陷、异物卡阻或传感器故障导致。通过对比历史合格数据,建立基准模型,有助于快速识别异常模式。
判定结果需严格依据相关行业标准或企业内部质量控制规范,设定明确的通过或拒绝阈值。对于半自动设备,由于人为操作因素较多,还需评估操作人员的动作一致性对测试结果的影响。若多次测试结果离散度较大,需重新校准设备定位精度或优化操作流程,确保每次测试条件的一致性,以真实反映设备的密封性能稳定性。
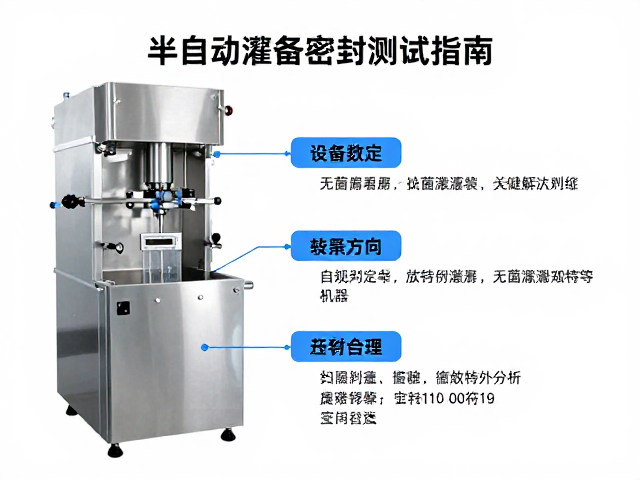
常见问题排查与维护策略
密封性测试中常见的失效模式包括密封圈挤出、瓶口变形或灌装头定位偏移。若发现密封圈挤出,通常是因为装配压力过大或密封槽尺寸不符合公差要求,需检查机械限位装置并更换符合材质标准的密封件。瓶口变形多发生于热灌装或高温灭菌后的容器,需评估容器材料的耐热蠕变性能,必要时调整灌装头的下压力度或增加支撑结构。
定位偏移会导致密封面受力不均,产生局部泄漏。这通常由设备导轨磨损、气缸响应延迟或人工放置容器位置偏差造成。维护团队需定期校准灌装头与容器口的同心度,检查气动元件的响应速度,并优化人工操作指引,确保容器放置的重复定位精度。建立定期的预防性维护计划,定期更换易损密封件,可有效降低测试失败率,维持设备长期运行的无菌保障能力。